标准详情
船用辅锅炉联箱
下载标准电子版
PDF · 10 页 · 671.94KB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
CB/T 3597-2008
标准状态
现行
发布日期
2008-03-17
实施日期
2008-10-01
中国标准分类号
U41
国际标准分类号
47.020.20
主管部门
国家科学技术工业委员会
发布部门
国家科学技术工业委员会
技术归口
中国船舶工业综合技术经济研究院
标准简介
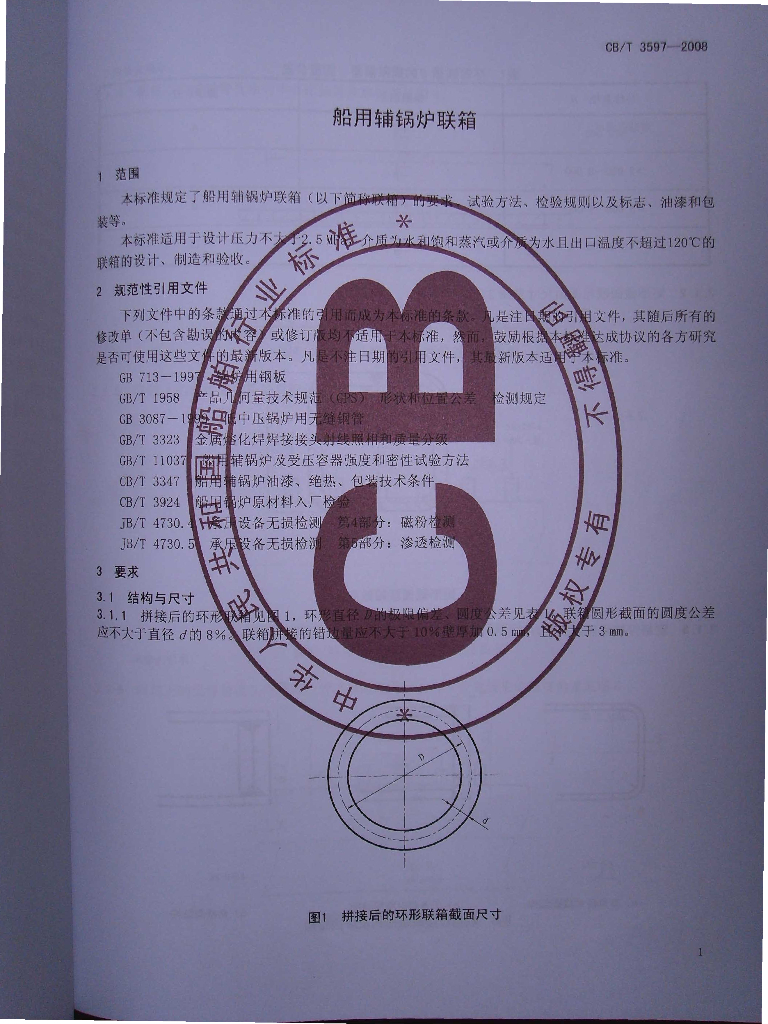
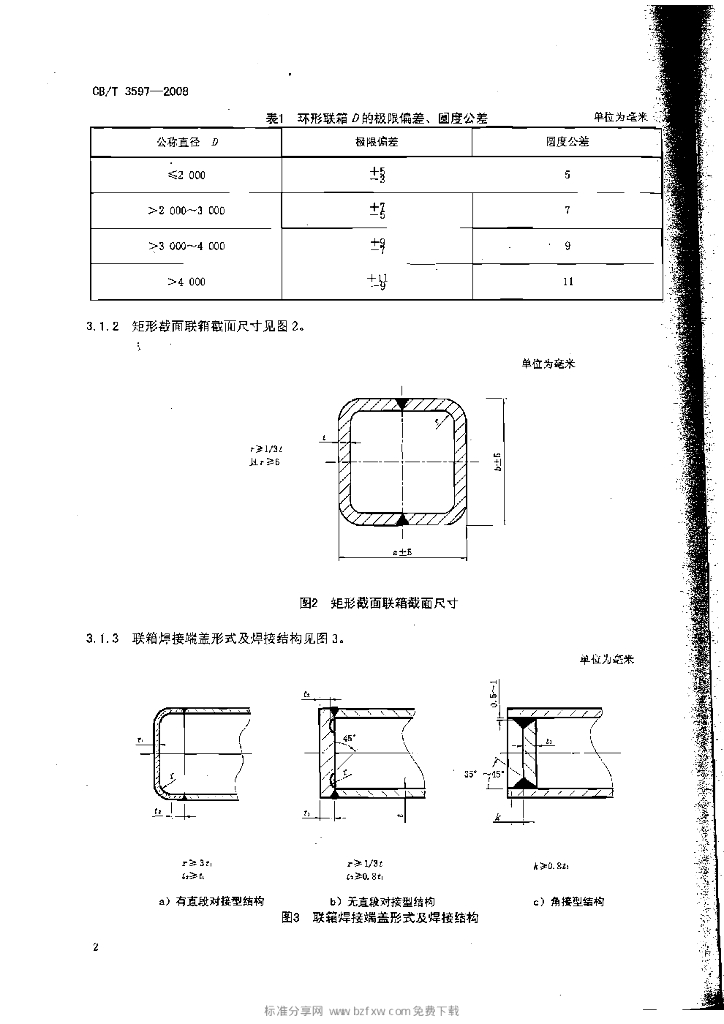
CB/T 3597-2008 Marine auxiliary boiler header. 1范围 CB/T 3597规定了船用辅锅炉联箱以下简称联箱的要收试验方法、检验规则以及标志、油漆和包装等 3.1.12 直联箱长度偏差为土8 mm.联箱直线度公差应不大于1.5 mn/m, 全长直线度公差为全长的1%, 且不大于3.0 mm。 3.1.13 联箱应设有供检查和维修用的手孔装置。 3.2表面质量 3.2.1联箱表面的机械损伤深度不超过1 mm时应修磨,大于1 inm时应进行补焊并修磨。 3.2.2 联箱上手孔圈和手孔盖密封面的表面粗糙度佰≤12.5Hm, 允许有不超过0. 5 mm深的环向刻痕,但不应有径向刻痕。 3.3 材料 3.3.1联箱的主要零件材料按表 2规定。 3.3.2允许采用性 能不低于表2规定的其他材料。 3.4 制造 3.4.1 直联箱拼接时最短一节长度应不小于500 mm, 拼接环缝数量:当联箱长度不大于5m时应不超过一条;当联箱长度大于5m时应不超过两条。环形联箱最短一节弧 长应不小于500 mn,环缝数量最多应不超过四条。 3.4.2联箱上焊接管孔应避免开在焊缝上,并避免管孔焊缝与相邻焊缝的热影响区互相重合。若不能避免时,在管孔周围60 mm (若管孔直径大于60 m则取管孔直径)范围内的焊缝应经射线无损检测谷格,并且焊缝在管孔边缘上不应存在焊接缺陷。 3.4.3环形 联箱在热加工弯制成形时,加热温度至950C~1100C, 加工成形时其最终温度应不低于800C (中频加热弯制成形时除外),一次加热不能完全成形 的允许再次加热成形。成形后的环形联箱应在冷却后清除其表面氧化物。 3.5无损检测 3.5.1矩形截面联箱的纵、环焊缝及外径大于170 m的圆形截面联箱的环焊缝进行100%的射线无损检测,外径不大于170 mm的环焊缝进行环缝总数的10%的射线无损抽测。检测评定等级应不低于GB/T 3323 规定的I级。 3.5.2 联箱管接头的角焊缝进行角焊缝总数的10%的磁粉或着色无损抽测。磁粉和着色评定等级应分别不低于JB/T 4730.4、 JB/T 4730. 5规定的I级。 3.6 液压强度 联箱应能承受2倍锅炉设计压力的液压强度而无永久变形和渗漏。
内容预览

相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| QJ 3238-2005 | 解锁螺栓通用规范 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20002-2011 | 月球探测器坐标系 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2046A-2008 | 膨胀合金热处理 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 1714.12B-2011 | 航天产品设计文件管理制度 第12部分:设计文件的偏离规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 9000A-2003 | 质量管理体系 要求 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3040A-2011 | 焊缝建档规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2643A-2014 | 控制系统仿真术语 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20021-2011 | 姿控发动机气体引射高空模拟试验方法 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3110A-2007 | 工厂安全评价 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20025-2011 | 螺栓试验方法 | 现行 | 2026-10-15 | 2026-10-15 |