标准详情
塑料件通用技术条件
下载标准电子版
PDF · 6 页 · 337.53KB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
CB 867-1983
标准状态
现行
发布日期
2022-08-07
实施日期
2022-08-07
标准简介
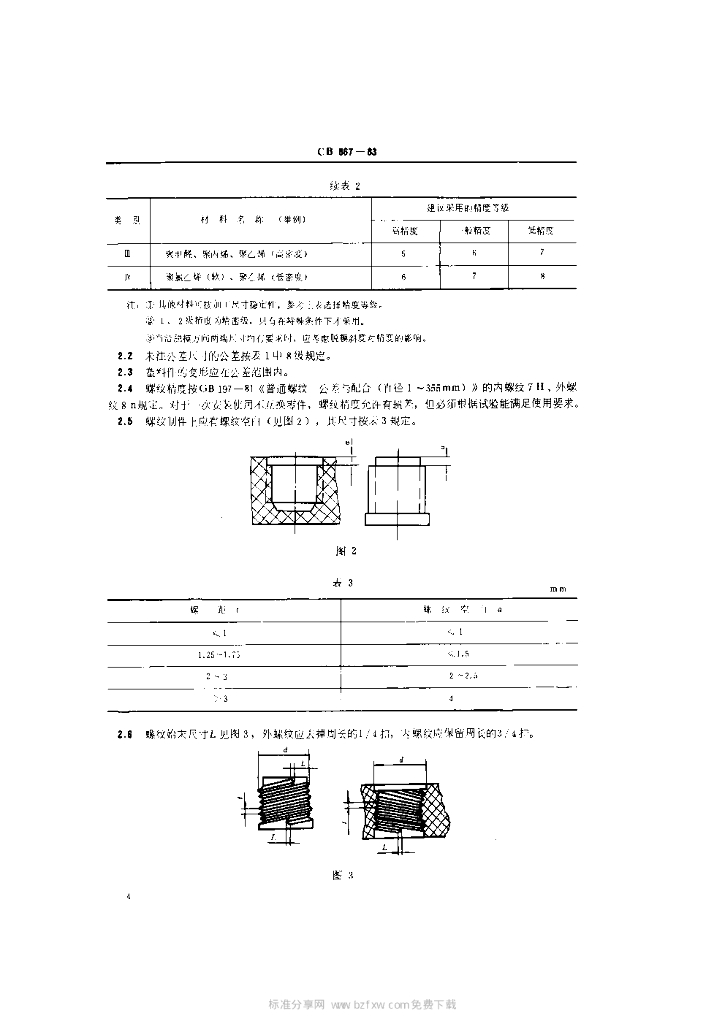
CB 867-83. CB 867适用于鱼雷用模压法加工成型的热固性塑料零部件、用注射法加工成型的热塑性塑料零部件(以下简称制件)。 1技术要求 1.1 塑料材料性能指标和保管条件应符合相应技术条件的要求。 1.2制件表面应平整而有光洋,不允许有气泡、气孔、裂纹、疏松和外火杂质。其光洁度由模具保证(模具型面光洁度-般应不低于V9)。 1.3热塑性 塑料本色制件的颜色应和原材料颜色基本一致。着色制件的色蔗与同批首件样品比较不得有明显区别。 1.4热塑性纤维 增强塑料的制件允许有少量的纤维束存在(以不能响强度为限),但不得暴露出表面。 1.5 制件的一般表面,在不影响使用的条件下,允许有下列现象: 局邮失光暗淡。 b.出模时造 成的轻微划伤。 e. 制件上的文字,图案、符号有轻微划伤,但不能影响其清晰度。 d. 由于塑料流动所形成汇合接痕。 e. 制件由于形状和结构所限,成型过程中- -些气体和低分f挥发物不易排除或模具被腐蚀, 在个别部位造成的麻点和不同光泽的纹印,及有少址的气泡、凹陷、波纹存在。 f.对热塑性 塑料的浅色制件(如淡蓝、谈绿、乳白等)允许有小的少量的黑点及针尖般色点存在。 g.允许有由于结构所限难于去除的毛边存在。 h.顶杆痕迹凹人不大 于0.5 mm。 1.由于模具镶块造成制件表面凹凸不平应在尺寸公差范围内。 j.对热固性 纤维增强塑料制件,不得有刺层现象。允许有少证的树脂集中,其深度应不超过制件厚度的1/3。 塑料螺纹首尾的崩落不大于1/4螺扣。 1.6 在不影响使用的条件下,带有金属嵌件的制件,允许有下列现象: a.在不影响电气性能时,制件表面留有少量金属微粒。 b. 嵌件凹人或凸出制件表面不大于0.3 mm。 c.由于 嵌件和塑料的收缩不同,引起的制件表面凸起。 1.7 对制件补充加工的要求 1.7.1 制件的毛边、浇口应全部清除、修整,但不得损伤本体。
内容预览


相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| QJ 3238-2005 | 解锁螺栓通用规范 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20002-2011 | 月球探测器坐标系 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2046A-2008 | 膨胀合金热处理 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 1714.12B-2011 | 航天产品设计文件管理制度 第12部分:设计文件的偏离规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 9000A-2003 | 质量管理体系 要求 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3040A-2011 | 焊缝建档规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2643A-2014 | 控制系统仿真术语 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20021-2011 | 姿控发动机气体引射高空模拟试验方法 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3110A-2007 | 工厂安全评价 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20025-2011 | 螺栓试验方法 | 现行 | 2026-10-15 | 2026-10-15 |