标准详情
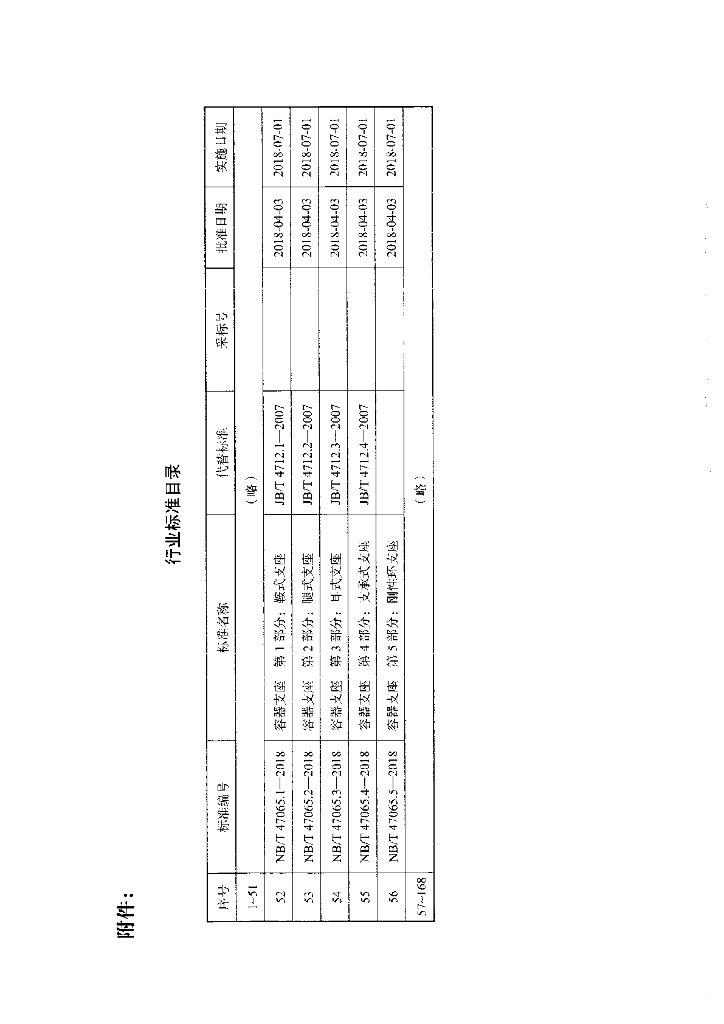
容器支座(1-5合集)
下载标准电子版
PDF · 245 页 · 3.12MB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
NB/T 47065.1~47065.5-2018
标准状态
现行
发布日期
2022-10-06
实施日期
2022-10-06
标准简介
NB/T 47065.1~47065.5-2018.Vessel support.1范围1.1NB/T 47065.1规定了鞍式支座的型式特征、系列参数及尺寸、材料、标记、制造技术要求及选用方法。1.2NB/T 47065.1适用于双支点支承的钢制卧式容器的鞍式支座。对多支点支承的卧式容器鞍式支座,其结构型式和结构尺寸亦可参照本标准使用。1.3 本部分鞍式支座设计条件:鞍式支座设计温度: -40°C~200°C。2规范性引用文件下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅注日期的版本适用于本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。GB/T 985.1气焊、焊条电弧焊、气体保护焊和高能束焊的推荐坡口GB/T 1804一般公差未注公 差的线性和角度尺寸的公差3材料3.1 鞍式支座主体材料包括筋板、腹板和底板,鞍式支座主体材料常用的材料牌号、使用温度范围和许用应力见表15。3.2当鞍式支座设计温度低于-40C时,应根据实际设计工况,对鞍式支座主体材料提出附加低温检验要求或选用其他合适的材料,并根据实际使用材料的许用应力修正按表2~表13中给出的鞍式支座的允许载荷Q。3.3垫板材料一般应与容器简体材料相同。4制造技术要求4.1焊接可采用电弧焊或气体保护焊(使用药芯焊丝除外),焊材应根据支座材料参照有关标准选用。焊接接头型式和尺寸应符合GB/T 985.1的规定。4.2 鞍式支座本体的焊接,采用双面连续角焊。鞍式支座与容器圆筒焊接采用连续焊。焊缝腰高取较薄板厚度的0.4倍~0.6倍,且不小于5mm。4.3焊缝表面不得有 裂纹、夹渣、气孔和弧坑等缺陷,并不得残留有熔渣和飞溅物。4.4垫板应与容器壁贴合。
内容预览



相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| QJ 3238-2005 | 解锁螺栓通用规范 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20002-2011 | 月球探测器坐标系 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2046A-2008 | 膨胀合金热处理 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 1714.12B-2011 | 航天产品设计文件管理制度 第12部分:设计文件的偏离规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 9000A-2003 | 质量管理体系 要求 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3040A-2011 | 焊缝建档规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2643A-2014 | 控制系统仿真术语 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20021-2011 | 姿控发动机气体引射高空模拟试验方法 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3110A-2007 | 工厂安全评价 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20025-2011 | 螺栓试验方法 | 现行 | 2026-10-15 | 2026-10-15 |