标准详情
电刷镀1#活化液技术条件
下载标准电子版
PDF · 3 页 · 1.78MB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
TB/T 2752-1996
标准状态
现行
发布日期
1997-01-03
实施日期
1997-07-01
中国标准分类号
A29
主管部门
国家铁路局
标准简介
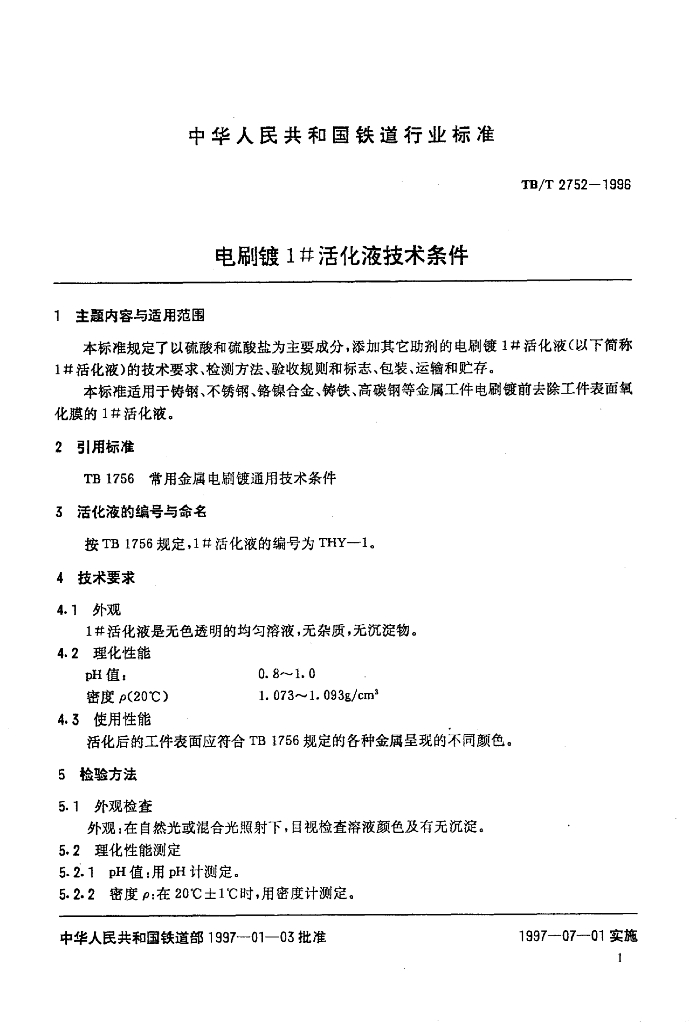
TB/T 2752-1996.Brush plating 1# activation fluid specification. 1主题内容与适用范围 TB/T 2752规定了以硫酸和硫酸盐为主要成分,添加其它助剂的电刷镀1 #活化液(以下简称1#活化液)的技术要求检测方法、验收规则和标志、包装、运输和贮存。 TB/T 2752适用于铸钢不锈钢、铬镍合金、铸铁、高碳钢等金属工件电刷镀前去除工件表面氧化膜的1#活化液。 2引用标准 TB 1756常用金属电刷镀通用技术条件 3活化液 的编号与命名 按TB 1756规定,1 #活化液的编号为THY-1. 4技术要求 4.1外观 1#活化液是无色透明的均匀溶液,无杂质,无沉淀物。 4.2理化性能 pH值:0.8~1.0 密度p(20℃) 1.073~ 1.093g/cm³ 4.3使用性能 . 活化后的工件表面应符合TB 1756规定的各种金属呈现的不同颜色。 5检验方法 5.1外观检查 外观:在自然光或混合光照射下,目视检查溶液颜色及有无沉淀。 5.2理化性能测定 5.2.1 pH 值:用pH计测定。 5.2.2密度ρ:在20℃±1℃时,用密度计测定。 5.3使用性能检验 采用25mmX75mmX1.5mm的铸钢试片,按TB1756规定的方法进行表面活化处理,在自然光或混合光照射下,观察试片颜色为均匀的黑灰色。 6检验规则 6.1出厂 检验 6.1.1出厂 产品由生产单位的质检部门进行检查验收.符合本标准要求的产品附有产品合格证。 6.1.2出厂 检验的项目包括:外观、理化性能和使用性能的要求。 6. 1.3由 供需双方协议增加的检验项目,可列入出厂检验的内容。 6.2型式试验 6.2.1型式试验的内容包括本标准规定的技术要求中的全部项目,及供需双方协议增加的项目。
内容预览

相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| QJ 3238-2005 | 解锁螺栓通用规范 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20002-2011 | 月球探测器坐标系 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2046A-2008 | 膨胀合金热处理 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 1714.12B-2011 | 航天产品设计文件管理制度 第12部分:设计文件的偏离规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 9000A-2003 | 质量管理体系 要求 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3040A-2011 | 焊缝建档规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2643A-2014 | 控制系统仿真术语 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20021-2011 | 姿控发动机气体引射高空模拟试验方法 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3110A-2007 | 工厂安全评价 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20025-2011 | 螺栓试验方法 | 现行 | 2026-10-15 | 2026-10-15 |