标准详情
机油散热器总成技术条件
下载标准电子版
PDF · 4 页 · 204.23KB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
QC/T 489-1999
标准状态
现行
发布日期
2022-10-12
实施日期
2022-10-12
标准简介
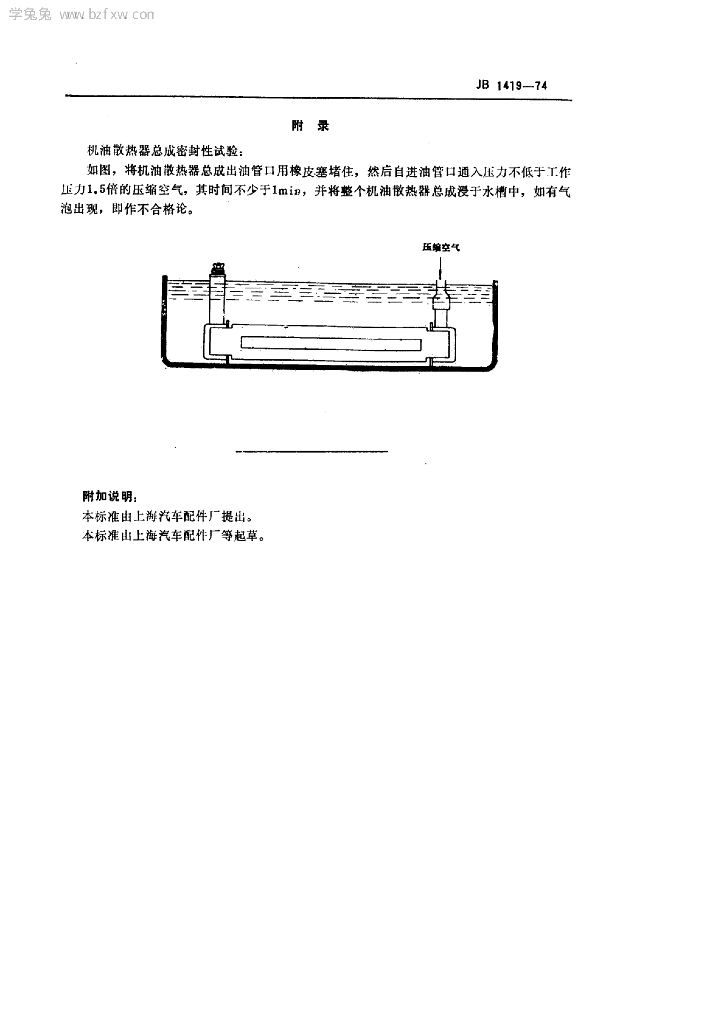
QC/T 489-1999. QC/T 489适用于汽车、拖拉机、工程机械和固定式、移动式及小型船用内燃机上采用空气冷却的机油散热器总成。 一、技术要求 1按照规定程序 批准的产品图样及技术文件制造的产品,应符合本标准的要求。 2.材料: 油管: H90、 H96黄铜管和10号钢管; 散热片: H62黄铜带、08和A3钢带; 油室、主片: 10号、08钢板和H68黄铜板。 3.散热器的油管, 其表而必须光洁平直,不允许有凹陷。微热片周缘应完整,不允许破裂。散热片与油管的焊合必须坚固。散热片管孔与油管的焊合周长规定如下: (1)采用浸焊法,其焊合平均周长不得小于管孔整个周长的90%; (2)采用烘焊法,其焊合平均周长不得小于管孔整个周长的80%; 注:扁形油管的空隙部位只允许在油管的圆角周围。 4.散热片的片距允整为规定片距的土25%,其不平行度亦应保持在此范围内。散热片的总数可在t 1%的范围内变动。上述偏差不得引起散热器芯子高度的变化。 5.每个散热器总成应用压缩空气做密封性:试验,试验压力应不低于工作压力的1.5倍,时间不少于1min,不得有渗漏现象,试验后应及时将内部积水清除干净。 6.散热器总成装配完毕后应彻底清除内部杂质。用钢材料制造油室或油管的散热思,还需进行内部防锈处理。 7.散热片和油管表而需经可靠的防锈处理。 8.散热器总成上进出油的螺孔应严密可靠地堵住。 二、验收规则与试验方法 9.产品须经制造厂技术检验部门检验合格后才能出厂。 10. 制造厂必须按下列项目作出厂检验: (1)外观及与主机装配的有关尺寸; (2)密封性(见附录) . 11.对成批或大量生产的产 品,制造厂 应定期拍样试验,试验项目除1上:述规定之外,根据主机对产品的要求,经供简双方协议,还可进行散热性能试验和簇动试验。
内容预览
相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| QJ 3238-2005 | 解锁螺栓通用规范 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20002-2011 | 月球探测器坐标系 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2046A-2008 | 膨胀合金热处理 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 1714.12B-2011 | 航天产品设计文件管理制度 第12部分:设计文件的偏离规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 9000A-2003 | 质量管理体系 要求 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3040A-2011 | 焊缝建档规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2643A-2014 | 控制系统仿真术语 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20021-2011 | 姿控发动机气体引射高空模拟试验方法 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3110A-2007 | 工厂安全评价 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20025-2011 | 螺栓试验方法 | 现行 | 2026-10-15 | 2026-10-15 |