标准详情
汽车发动机气门挺杆技术条件
下载标准电子版
PDF · 3 页 · 1.72MB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
QC/T 521-1999
标准状态
现行
发布日期
2022-10-12
实施日期
2022-10-12
标准简介
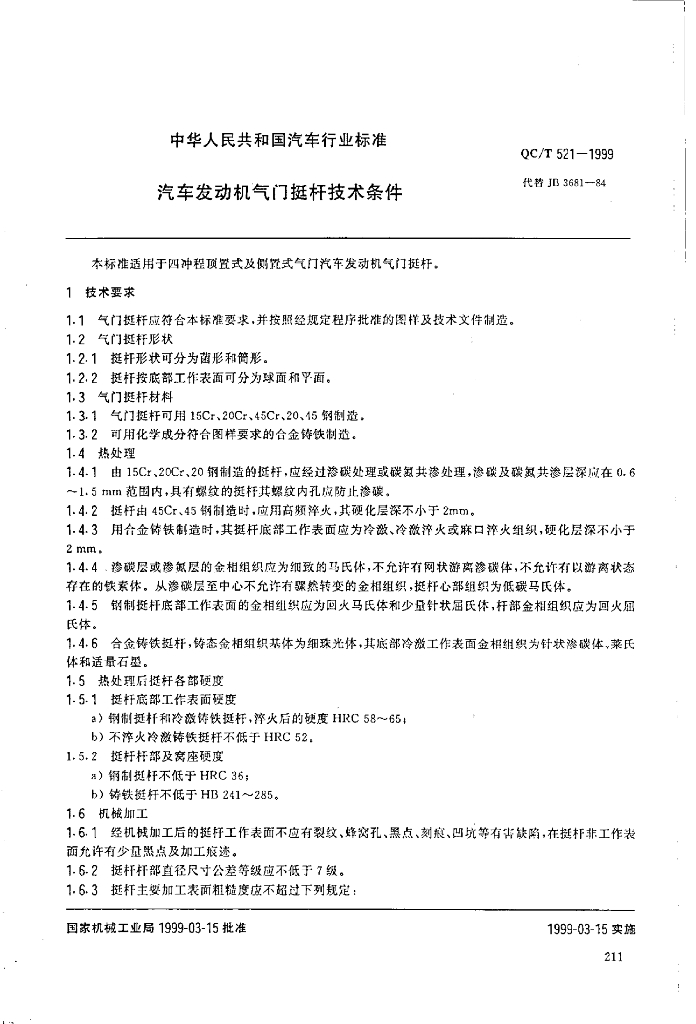
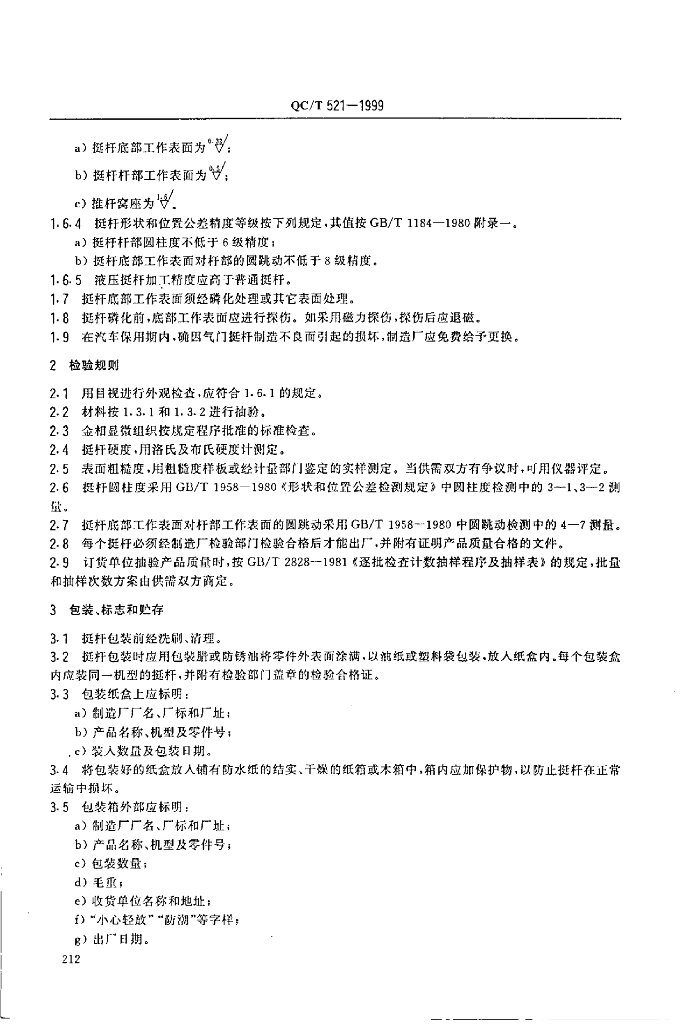
QC/T 521-1999. QC/T 521适用于四冲程顶置式及侧置式气门汽车发动机气门挺杆。 1技术要求 1.1气门挺杆应符合本标准要求.并按照经规定程序批准的图样及技术文件制造。 1.2 气门挺杆形状 1.2.1挺杆形状可分为菌形和简形。 1.2.2挺杆按底部工作表面可分为球面和平面。 1.3 气门挺杆材料 1.3.1 气门挺杆可用15Cr、20Cr、45Cr、20、45钢制造。 1.3.2可用化学成分符合图样要求的合金铸铁制造。 1.4 热处理 1.4.1由15Cr、20Cr、20钢制造的挺杆,应经过渗碳处理或碳氮共渗处理,渗碳及碳氮共渗层深应在0.6~1.5mm范围内,具有螺纹的挺杆其螺纹内孔应防止渗碳。 1.4.2挺杆由45Cr.45钢制造时,应用高频淬火,其硬化层深不小于2mm. 1.4.3用合金铸铁制造时,其挺杆底部工作表面应为冷激、冷激淬火或麻口淬火组织,硬化层深不小于2 mm. 1.4.4.渗碳层或渗氮层的金相组织应为细致的马氏体,不允许有网状游离渗碳体,不允许有以游离状态存在的铁素体。从渗碳层至中心不允许有骤然转变的金相组织,挺杆心部组织为低碳马氏体。 1.4.5钢制挺杆底部工作表面的金相组织应为回火马氏体和少量针状屈氏体,杆部金相组织应为回火屈氏体。 1.4.6合金铸铁挺杆,铸态金相组织基体为细珠光体,其底部冷激工作表面金相组织为针状渗碳体,菜氏体和适量石壘。 1.5热处理后挺杆各部硬度 1.5.1挺杆底部工作表面硬度 a)钢制挺杆和冷激铸铁挺杆,淬火后的硬度HRC58~65; b)不淬火冷激铸铁挺杆不低于HRC52.
内容预览
相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| QJ 3238-2005 | 解锁螺栓通用规范 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20002-2011 | 月球探测器坐标系 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2046A-2008 | 膨胀合金热处理 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 1714.12B-2011 | 航天产品设计文件管理制度 第12部分:设计文件的偏离规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 9000A-2003 | 质量管理体系 要求 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3040A-2011 | 焊缝建档规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2643A-2014 | 控制系统仿真术语 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20021-2011 | 姿控发动机气体引射高空模拟试验方法 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3110A-2007 | 工厂安全评价 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20025-2011 | 螺栓试验方法 | 现行 | 2026-10-15 | 2026-10-15 |