标准详情
GT6J型300L夹层锅
下载标准电子版
PDF · 4 页 · 467.47KB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
QB/T 1926-1993
标准状态
已废止
发布日期
1994-01-06
实施日期
1994-08-01
中国标准分类号
Y68
主管部门
中国轻工总会
发布部门
中国轻工总会
标准简介
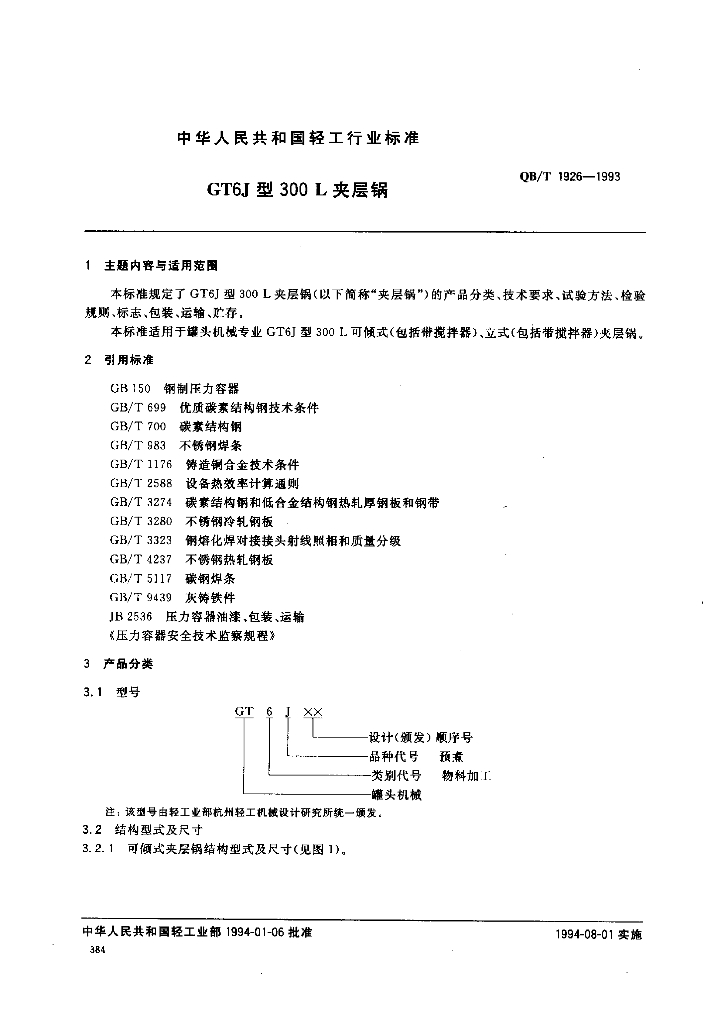
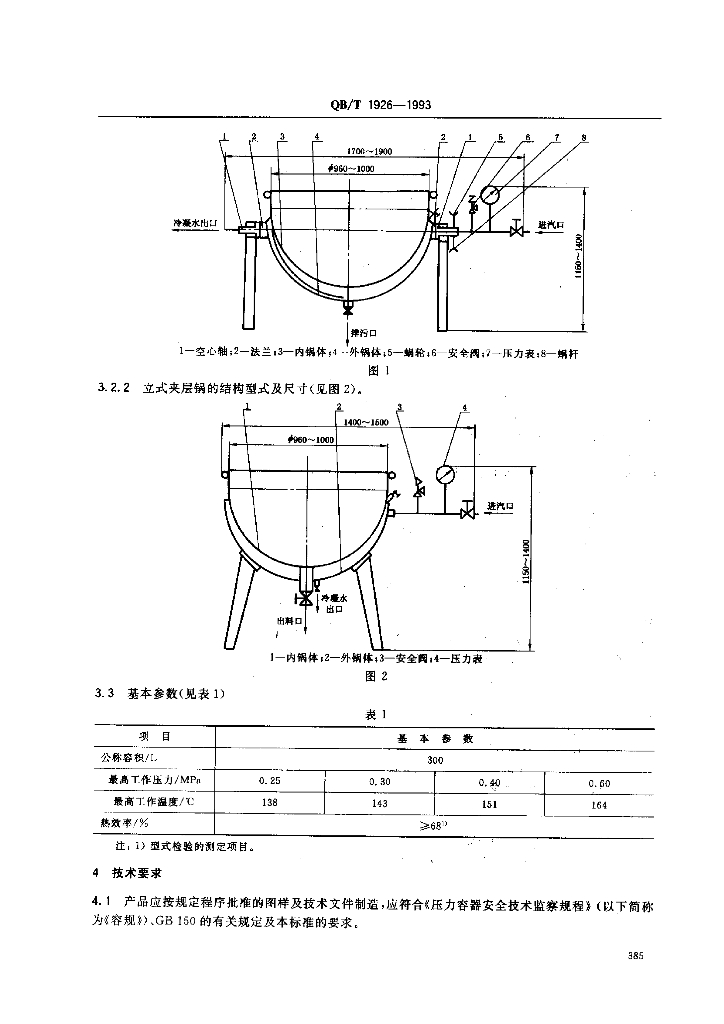
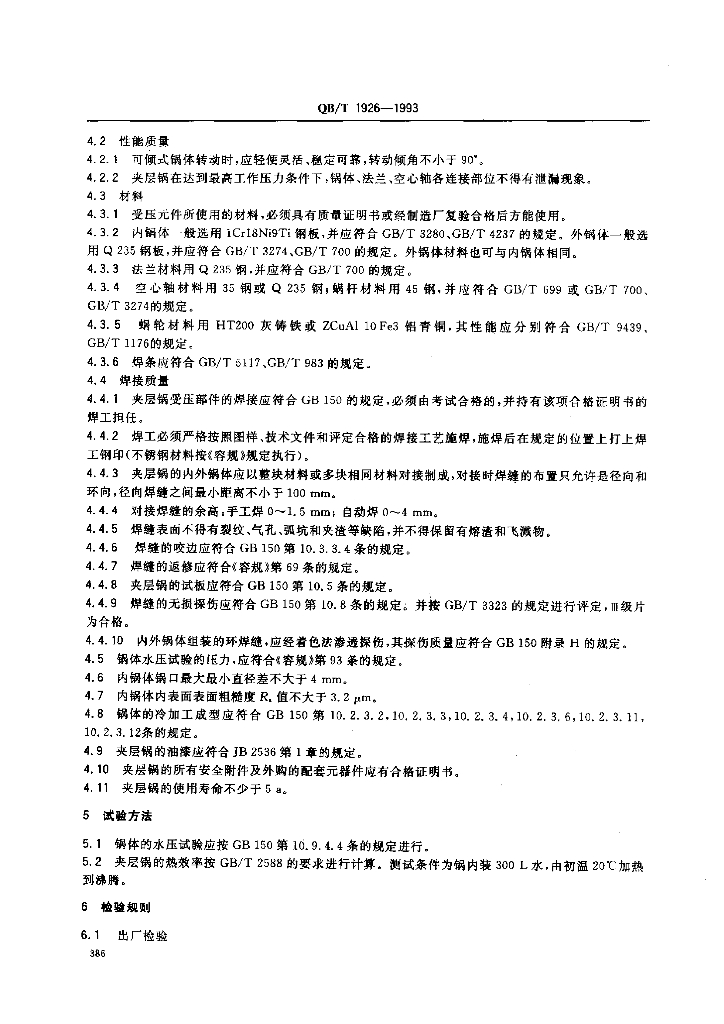
QB/T 1926一1993.4.2性能质量4.2.1可倾式锅体转动时,应轻便灵活、稳定可靠,转动倾角不小于90°。4.2.2夹层锅 在达到最高工作压力条件下,锅体、法兰、空心轴各连接部位不得有泄漏现象。4.3材料4.3.1受压元件所使用的材料,必须具有质量证明书或经制造厂复验合格后方能使用。4.3.2内锅体- - 般选用1Cr18Ni9Ti钢板,并应符合GB/T 3280、GB/T 4237的规定。外锅体一般选用Q235钢板,并应符合GB/T3274、GB/T700的规定。外锅体材料也可与内锅体相同。4.3.3法 兰材料用Q 235钢,并应符合GB/T 700的规定。4.3.4空心轴材料用 35钢或Q 235钢;蜗杆材料用45钢,并应符合GB/T 699或GB/T 700、GB/T 3274的规定。4.3.5蜗轮材料用 HT200灰铸铁或ZCuAl 10Fe3铝青铜,其性能应分别符合GB/T 9439、GB/T 1176的规定。4.3.6焊条应符合GB/T 5117、GB/T 983的规定。4.4焊接质量4.4.1夹层锅受压部件的焊接应符合GB150的规定,必须由考试合格的,并持有该项合格证明书的焊工担任。4.4.2焊工必须严 格按照图样、技术文件和评定合格的焊接工艺施焊,施焊后在规定的位置上打上焊工钢印(不锈钢材料按《容规》规定执行)。4.4.3夹层锅的内外锅体应以整块材料或多块相同材料对接制成,对接时焊縫的布置只允许是径向和:环向,径向焊縫之间最小距离不小于100 mm。4.4.4对接焊縫的余高:手工焊 0~1.5 mm;自动焊0~4 mm.4.4.5焊缝表面不得有裂纹.气孔、弧坑和夹渣等缺陷,并不得保留有熔渣和飞溅物。4.4.6焊缝的咬边应符合 GB 150第10. 3.3. 4条的规定。4.4.7焊缝的返修应符合《容规)第69条的规定。4.4.8夹层锅的试板应符合GB 150第10. 5条的规定。4.4.9焊缝的无损探伤应符合GB150第10.8条的规定。并按GB/T3323的规定进行评定,m级片为合格。4.4.10内外锅体组装的环焊缝,应经者色法渗透探伤,其探伤质量应符合GB150附录H的规定。4.5锅体水压试验的压力,应符合《容规>第93条的规定。4.6内锅体 锅口最大最小直径差不大于4 mm。4.7内锅体内表面表面粗糙度R.值不大于3.2μm。4.8锅体的冷加工成型应符合 GB 150第10.2. 3.2,10.2.3.3,10.2.3.4,10.2.3.6,10.2.3. 11,10.2.3.12条的规定。4.9夹层锅的 油漆应符合JB 2536第1章的规定。
内容预览
相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| QJ 3238-2005 | 解锁螺栓通用规范 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20002-2011 | 月球探测器坐标系 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2046A-2008 | 膨胀合金热处理 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 1714.12B-2011 | 航天产品设计文件管理制度 第12部分:设计文件的偏离规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 9000A-2003 | 质量管理体系 要求 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3040A-2011 | 焊缝建档规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2643A-2014 | 控制系统仿真术语 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20021-2011 | 姿控发动机气体引射高空模拟试验方法 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3110A-2007 | 工厂安全评价 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20025-2011 | 螺栓试验方法 | 现行 | 2026-10-15 | 2026-10-15 |