标准详情
汽车发动机轴瓦电镀层技术条件
下载标准电子版
PDF · 5 页 · 130.61KB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
QC/T 29031-1991
标准状态
现行
发布日期
2022-10-13
实施日期
2022-10-13
标准简介
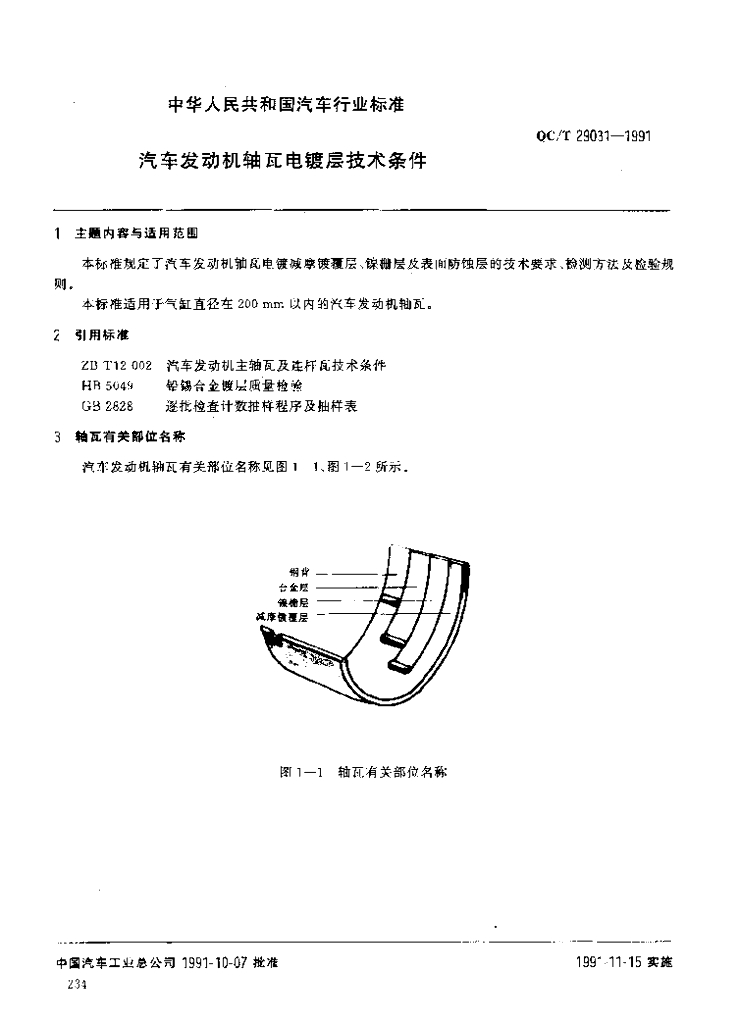
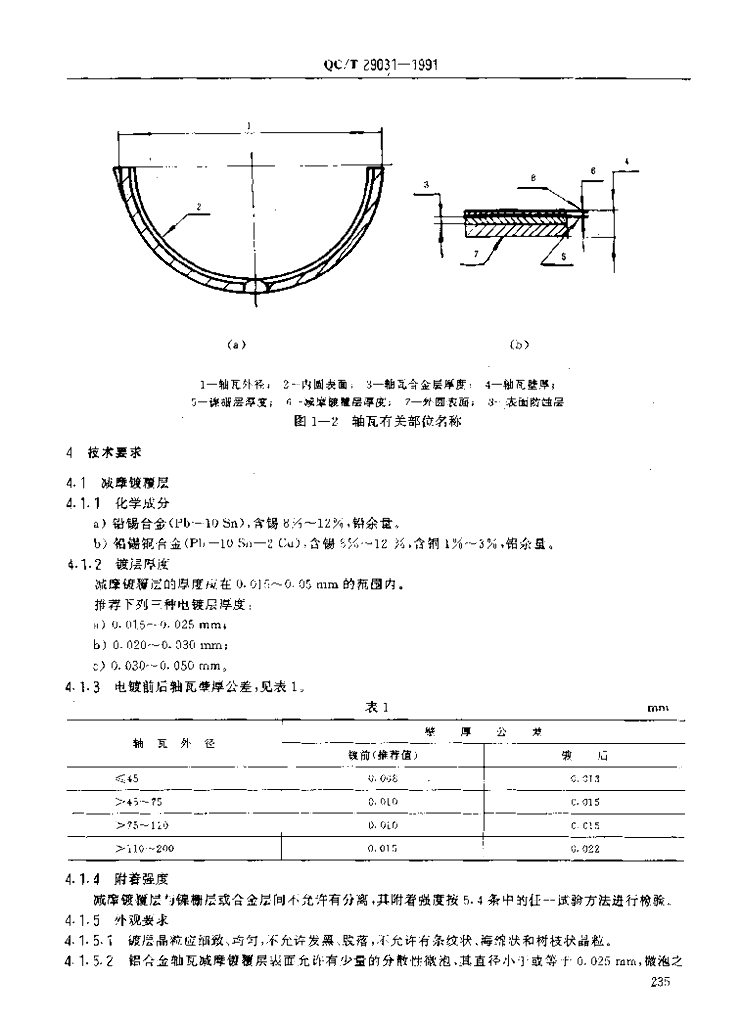
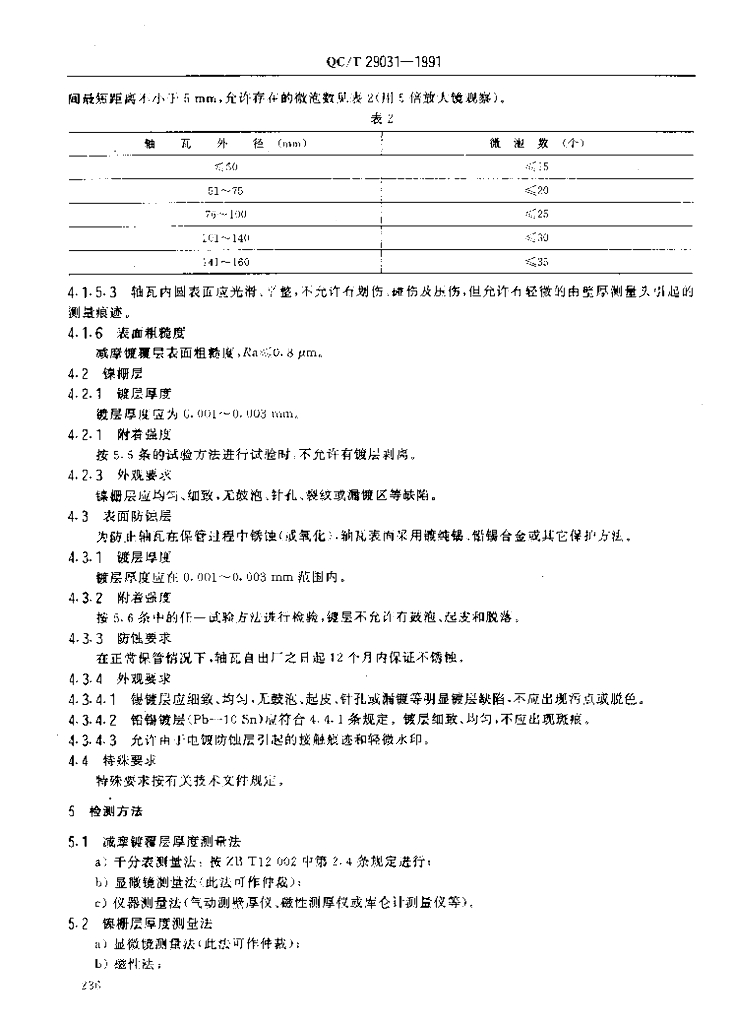
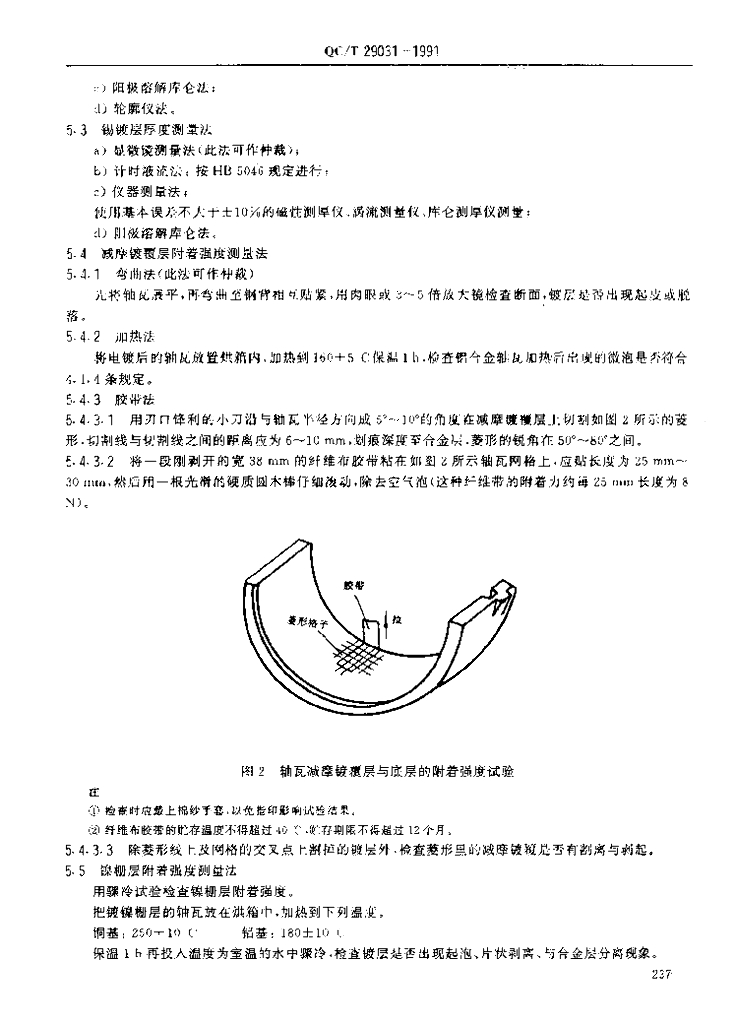
QC/T 29031-1991. 1主题内容与适用范围 QC/T 29031规定了汽车发动机轴瓦电镀减摩镀覆层.镍栅层及表面防蚀层的技术要求、检测方法及检验规则。 QC/T 29031适用于气缸直径在200 mm以内的汽车发动机轴瓦。 2引用标准 ZBT12002汽车发动机主轴瓦及连杆瓦技术条件 HB 5049铅锡合金镀层质量检验 GB 2828逐批检查计数抽样程序及抽样表 3轴瓦有关部位名称 汽车发动机轴瓦有关部位名称见图1-1.图1-2所示. 4技术要求 4.1 减摩镀覆层 4.1.1化学 成分 a)铅锡合金(Pb- -10 Sn),含锡8%~12% ,铅余量。 b)铅锡铜合金(Pb一10 Sn-2 Cu),含锡8%~12 %,含铜1%~3% ,铅余量。 4.1.2 镀层厚度 减摩镀覆层的厚度应在0.015~0.05mm的范围内。 推荐下列三种电镀层厚度: a) 0.015~0. 025 mm; b) 0. 020~0.030 mm; c) 0. 030~0.050 mm。 4.1.3 电镀前后轴瓦壁厚公差,见表1。 4.1.4 附着强度 减摩镀覆层与镍栅层或合金层间不允许有分离,其附着强度按5.4条中的任一试验方法进行检验。 4.1.5 外观要求 4.1.5.1镀层晶粒应细致、均匀,不允许发黑、脱落,不允许有条纹状、海绵状和树枝状晶粒。 5检测方法 5.1减摩镀覆层厚度测量法. a)千分表测量法:按ZB T12 002中第2.4条规定进行; b)显微镜测量法(此法可作仲裁); c)仪器测量法(气动测壁厚仪、磁性测厚仪或库仑计测量仪等)。
内容预览
相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| QJ 3238-2005 | 解锁螺栓通用规范 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20002-2011 | 月球探测器坐标系 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2046A-2008 | 膨胀合金热处理 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 1714.12B-2011 | 航天产品设计文件管理制度 第12部分:设计文件的偏离规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 9000A-2003 | 质量管理体系 要求 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3040A-2011 | 焊缝建档规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2643A-2014 | 控制系统仿真术语 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20021-2011 | 姿控发动机气体引射高空模拟试验方法 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3110A-2007 | 工厂安全评价 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20025-2011 | 螺栓试验方法 | 现行 | 2026-10-15 | 2026-10-15 |