标准详情
钟用铅黄铜棒与线
下载标准电子版
PDF · 5 页 · 1.17MB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
QB 1542-1992
标准状态
现行
发布日期
1992-07-06
实施日期
1993-03-01
主管部门
轻工业部
发布部门
轻工业部
标准简介
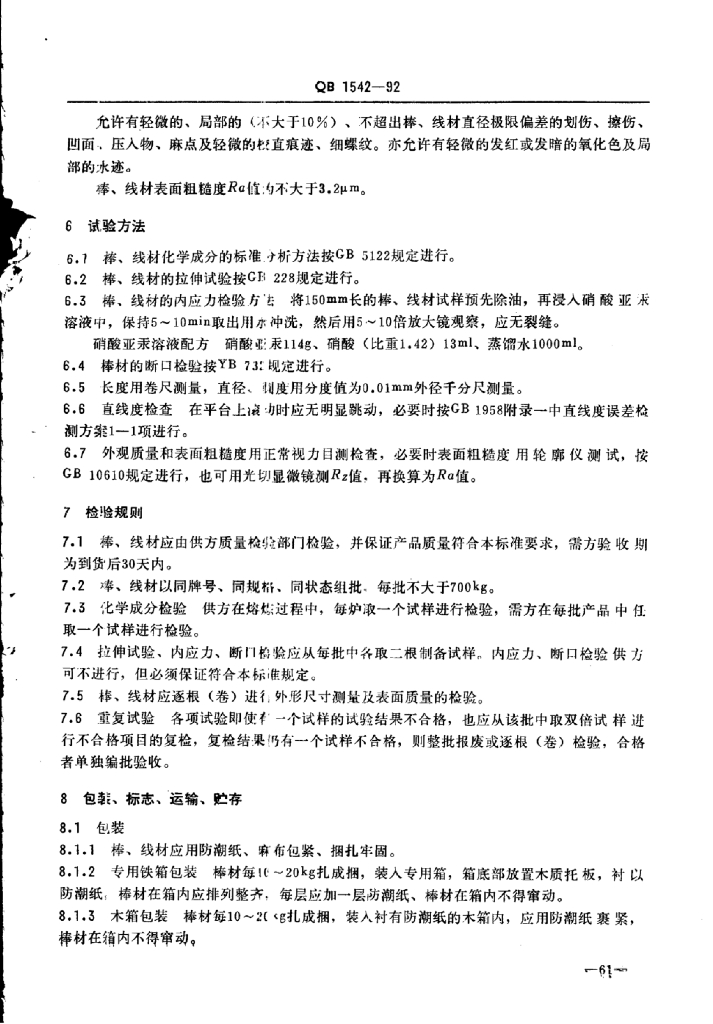
QB 1542-1992. 6试验方法 6.1 棒、线材化学成分的标准.十析方法按CB 5122规定进行。 6.2 棒、线材的拉伸试验按GB 228规定进行。 6.3 棒、线材的内应力检验方去 将150mm长的棒、线材试样预先除油,再浸人硝酸亚求溶液中,保持5~ 10min取出用本冲洗,然后用5 ~ 10倍放大镜观察,应无裂缝。硝酸亚汞溶液配方硝酸亚 承114g、硝酸(比重1.42) 13ml, 蒸馏水1000ml。 6.4棒材的断 口检验按YB 73:规定进行。 6.5长度用卷尺测量, 直径、现度用分度值为0.01mm外径千分尺测量。 6.6直线度检查在平台. 上海时应无明显跳动,必要时按GB 1958附录- -中直线度误差检测方案1- 1项进行。 6.7外观质量和表面 粗糙度用正常视力目测检查,必要时表面粗糙度用轮廓仪测试,按.GB 10610规定进行,也可用光切显微镜测Rz值,再换算为Ra值。 7检验规则 7.1 棒、线材应由供方质量检验部门检验,并保证产品质量符合本标准要求,雷方验收期为到货后30天内。 7.2本、 线材以同牌号、同规桁、同状态组批,每批不大于700kgo 7.3化学成分检验供方 在熔燃过程中,每炉取-一个试样进行检验,需方在每批产品中任取一个试样进行检验。 7.4 拉伸试验、内应力、断门铅验应从每批中各取二根制备试样。内应力、断口检验供方可不进行,但必须保证符合本标准规定。 7.5格、线材应逐根(卷)进彳外形尺寸测量及表面质量的检验。 7.6重复试验 各项试验即使车 一个试样的试验结果不合格,也应从该批中取双倍试样进行不合格项目的复检,复检结果!仍有一个试样不合格, 则整批报废或逐根(卷)检验,合格.者单独编批验收。 8包乾、标志、运输、贮存 8.1包装 8.1.1棒、 线材应用防潮纸、嘛布包紧、搁扎牢固。 8.1.2专用铁箱包装棒材每|( ~20kg扎成捆,装入专用箱,箱底部放置木质托板,衬以防湖纸,棒材在箱内应排列整齐,每层应加一层防潮纸、棒材在箱内不得窜动。 8.1.3木箱包装棒材每10~2(
内容预览


相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| QJ 3238-2005 | 解锁螺栓通用规范 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20002-2011 | 月球探测器坐标系 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2046A-2008 | 膨胀合金热处理 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 1714.12B-2011 | 航天产品设计文件管理制度 第12部分:设计文件的偏离规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 9000A-2003 | 质量管理体系 要求 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3040A-2011 | 焊缝建档规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2643A-2014 | 控制系统仿真术语 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20021-2011 | 姿控发动机气体引射高空模拟试验方法 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3110A-2007 | 工厂安全评价 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20025-2011 | 螺栓试验方法 | 现行 | 2026-10-15 | 2026-10-15 |