标准详情
手动套筒扳手传动附件
下载标准电子版
PDF · 5 页 · 360.23KB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
GB 3390.3-1989
标准状态
现行
发布日期
2022-10-17
实施日期
2022-10-17
标准简介
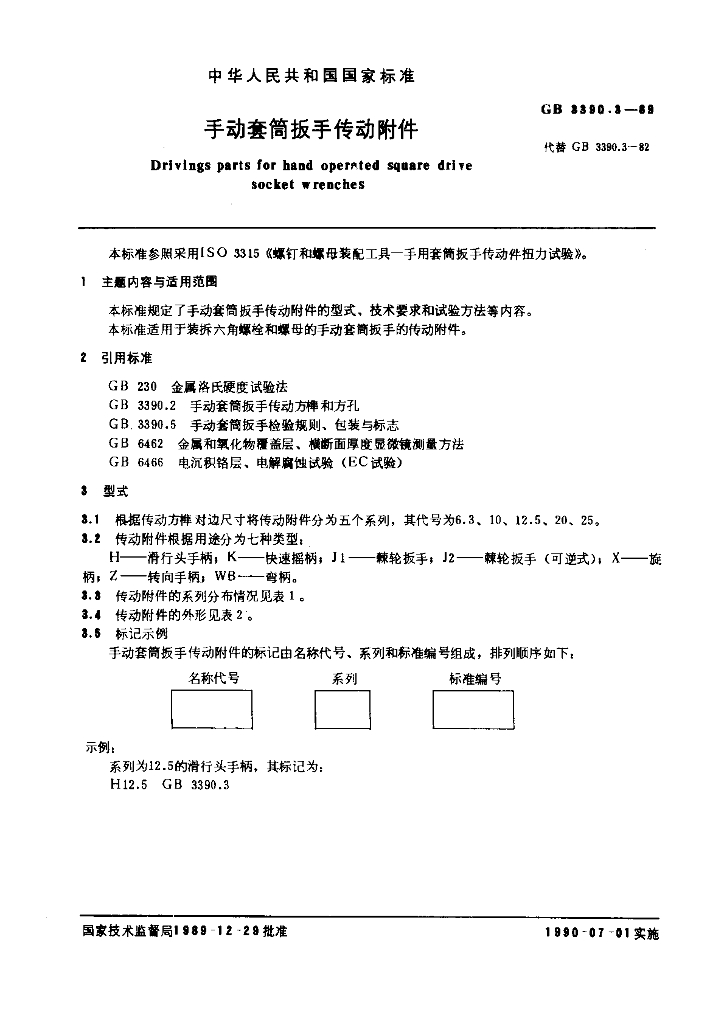
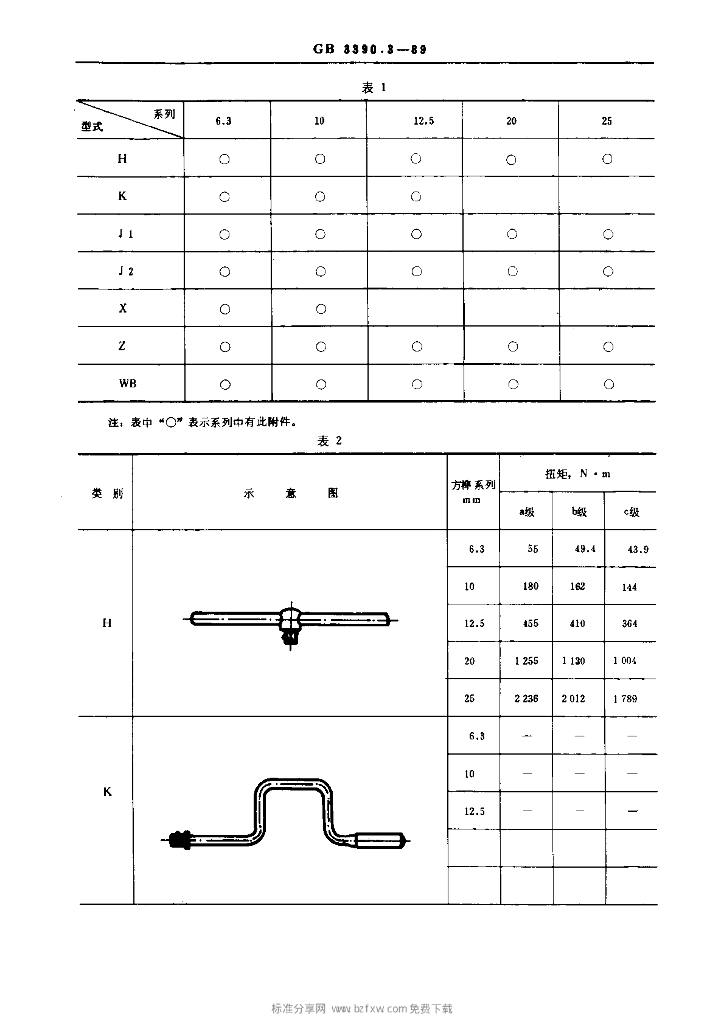
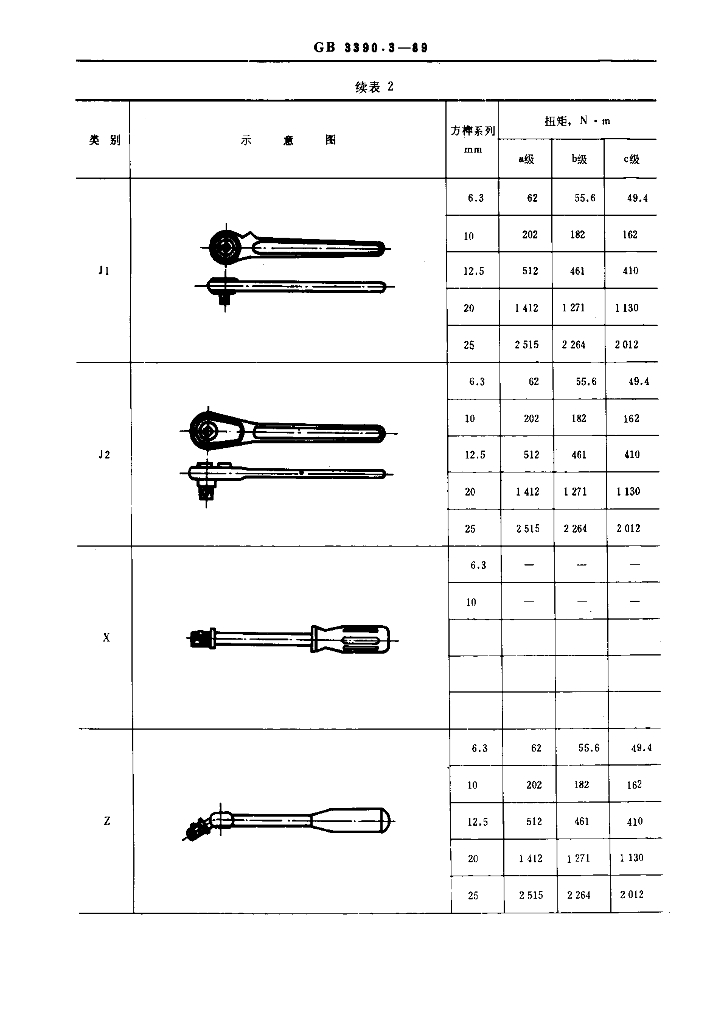
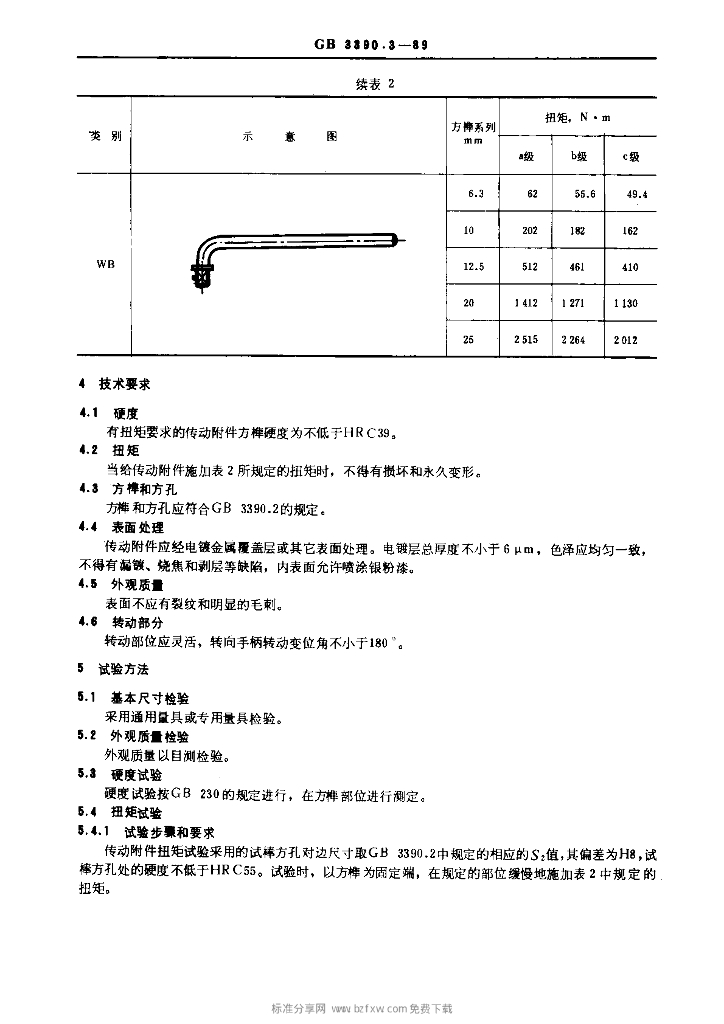
GB 3390.3-1989.Drivings parts for hand opernted square drive socket w renches. GB 3390.3参照采用ISO 3315《螺钉和螺母装配工具一手用套筒扳手传动件扭力试验》。 1主题内容与适用范围 GB 3390.3规定了手动套筒扳手传动附件的型式、技术要求和试验方法等内容。 GB 3390.3适用于装拆六角螺栓和螺母的手动套简扳手的传动附件。 2引用标准 GB230金属洛氏硬度试验法 GB 3390.2 手动套筒扳手传动方榫 和方孔 GB.3390.5手动套简 扳手检验规则、包装与标志 GB 6462 金属和氧化物覆盖层、 横断面厚度显微镜测量方法 GB 6466 电沉积铬层、电解腐蚀试验(EC试验) 8型式 8.1根据传 动方榫对边尺寸将传动附件分为五个系列,其代号为6.3、10、 12.5、 20、25。 8.2传动附件根据 用途分为七种类型: H一-滑行头手柄; K一快速摇柄; J1一-棘轮扳手; J2一棘轮扳手 (可逆式); X--旋柄; Z-转向手柄; WB--弯柄。 8.8传动附件的系列分布情况见表1。 8.4传动附件的外形 见表2。 3.5标记示例 手动套简扳手传动附件的标记由名称代号、系列和标准编号组成,排列顺序如下: 4技术要求 4.1硬度 有扭矩要求的传动附件方櫸硬度为不低于HRC39。 4.2扭矩 当给传动附件施加表2所规定的扭矩时,不得有损坏和永久变形。 4.3方榫和方孔 方榫和方孔应符合GB 3390.2的规定。 4.4表面 处理 传动附件应经电镀金属覆盖层或其它表面处理。电镀层总厚度不小于6μm,色泽应均匀一致,.不得有漏镀、烧焦和剥层等缺陷,内表面允许喷徐银粉漆。 4.5外观质量 表面不应有裂纹和明显的毛刺。 4.6转动部分 转动部位应灵活,转向手柄转动变位角不小于180。 5试验方法 5.1基本尺寸检验 采用通用量具或专用量具检验。 5.2 外观质检验 外观质量以目测检验。 5.3硬度试验 硬度试验按GB 230 的规定进行,在方榫部位进行测定。 5.4扭矩试验 5.4.1试验步骤和要求 传动附件扭矩试验采用的试棒方孔对边尺寸取GB 3390.2中 规定的相应的S:值,其偏差为H8,试棒方孔处的硬度不低于HRC55。试验时,以方櫸为固定端,在规定的部位缓慢地施加表2中规定的扭矩。
内容预览
相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| JJF(冀)5016-2026 | 白内障超声乳化仪校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)269-2026 | 模拟量输入输出通道模板校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)268-2026 | 工频高压试验装置校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJG(冀)275-2026 | 车用甲醇燃料加注机检定规程 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)272-2026 | 橡胶平板硫化机温度、压力参数校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)273-2026 | 直接检眼镜校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)271-2026 | 橡胶可塑性试验机校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)270-2026 | 汽车内饰材料燃烧试验机校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)274-2026 | 转子式定量给料机校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)5014-2026 | 脉搏血氧计校准规范 | 现行 | 2026-10-12 | 2026-10-12 |