标准详情
手动套筒扳手检验规则、包装与标志
下载标准电子版
PDF · 4 页 · 447.76KB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
GB 3390.5-1989
标准状态
现行
发布日期
2022-10-17
实施日期
2022-10-17
标准简介
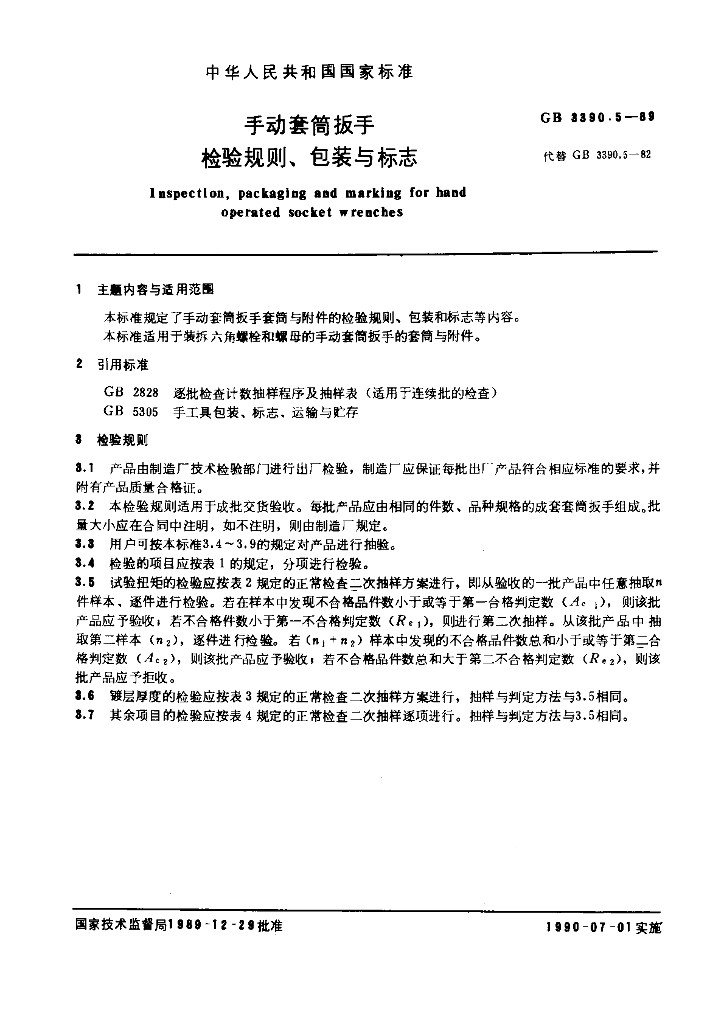
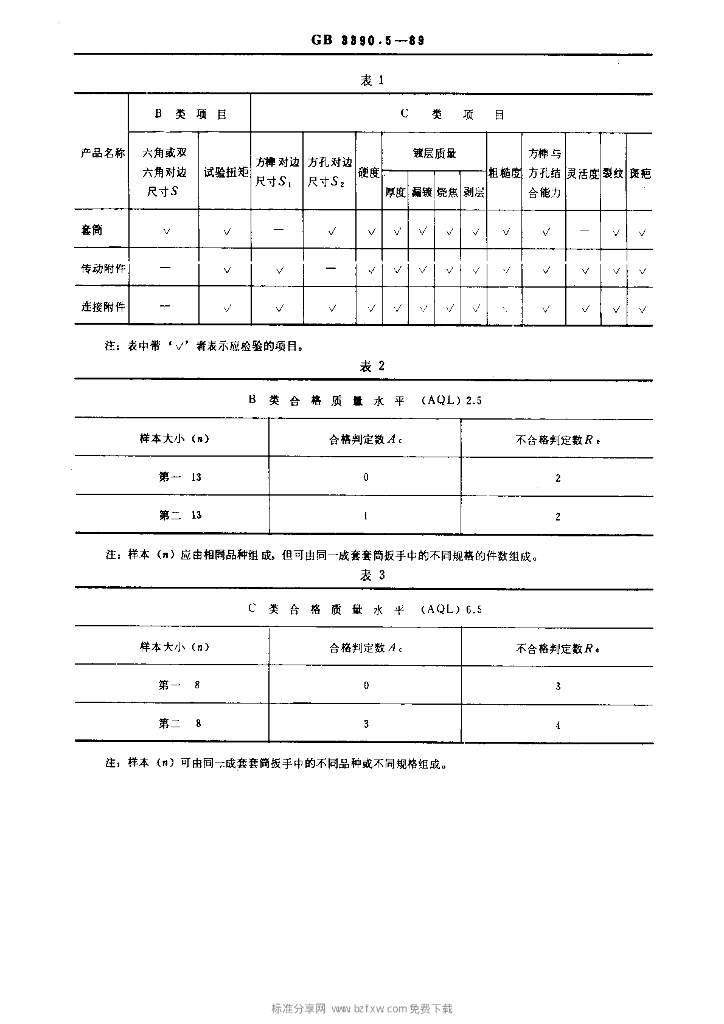
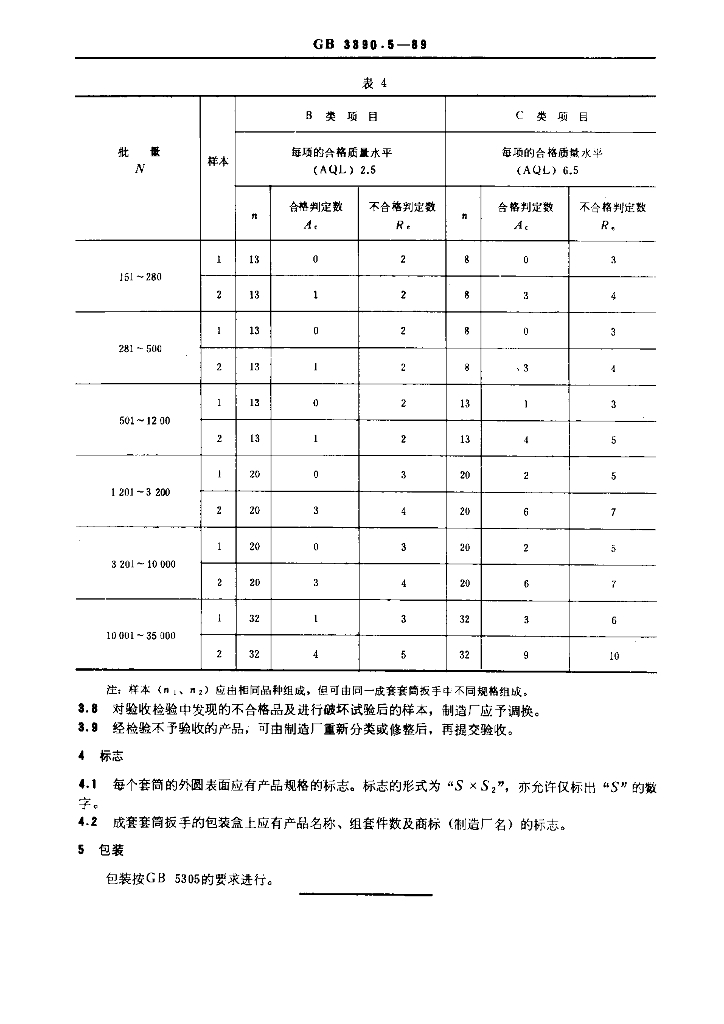
GB 3390.5-1989.Inspection, packaging and marking for hand operated socket w re nches.1主题内容与适用范围GB 3390.5规定了手动套筒扳手套筒与附件的检验规则、包装和标志等内容。GB 3390.5适用于装拆六角螺栓和螺母的手动套倚扳手的套筒与附件。2引用标准GB2828逐批检查计数抽样程序及抽样表(适用于连续批的检查)GB 5305手工具包装、 标志、运输与贮存8检验规则3.1产品由制造厂技术检验部门]进行出厂检验,制造厂应保证每批出厂产品符合相应标准的要求,并附有产品质量合格证。3.2本检验规则适用于成批交货验收。每批产品应由相同的件数、品种规格的成套套筒扳手组成。批量大小应在合同中注明,如不注明,则由制造厂规定。8.3用 户可按本标准3.4 ~ 3.9的规定对产品进行抽验。3.4检验的项目 应按表1的规定,分项进行检验。3.5试验扭矩的检 验应按表2规定的正常检查二次抽样方案进行,即从验收的一批产品中任意抽取n件样本、逐件进行检验。若在样本中发现不合格品件数小于或等于第一合格判定数 (Ac 1),则该批产品应予验收;若不合格件数小于第一不合格判定数(Re1), 则进行第二次抽样。从该批产品中抽.取第二样本(n2), 逐件进行检验。若(n1+ n2)样本中发现的不合格品件数总和小于或等于第二合格判定数(Ac2), 则该批产品应予验收;若不合格品件数总和大于第二不合格判定数(Re2), 则该批产品应予拒收。8.6镀层厚度的检验 应按表3规定的正常检查二次抽样方案进行,抽样与判定方法与3.5相同。8.7其余项 目的检验应按表4规定的正常检查二次抽样逐项进行。抽样与判定方法与3.5相同。8.8对验收 检验中发现的不合格品及进行破坏试验后的样本,制造厂应予调换。8.9经检验不 予验收的产品,可由制造厂重新分类或修整后,再提交验收。4标志4.1每个套 筒的外圆表面应有产品规格的标志。标志的形式为“S xSz”,亦允许仅标出“S”的数字。4.2成套套筒扳 手的包装盒上应有产品名称、组套件数及商标(制造厂名)的标志。5包装包装按GB 5305的要 求进行。
内容预览
相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| JJF(冀)5016-2026 | 白内障超声乳化仪校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)269-2026 | 模拟量输入输出通道模板校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)268-2026 | 工频高压试验装置校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJG(冀)275-2026 | 车用甲醇燃料加注机检定规程 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)272-2026 | 橡胶平板硫化机温度、压力参数校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)273-2026 | 直接检眼镜校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)271-2026 | 橡胶可塑性试验机校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)270-2026 | 汽车内饰材料燃烧试验机校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)274-2026 | 转子式定量给料机校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)5014-2026 | 脉搏血氧计校准规范 | 现行 | 2026-10-12 | 2026-10-12 |