标准详情
轻工产品金属镀层的孔隙率测试方法
下载标准电子版
PDF · 4 页 · 165.46KB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
GB 5935-1986
标准状态
现行
发布日期
2022-10-17
实施日期
2022-10-17
标准简介
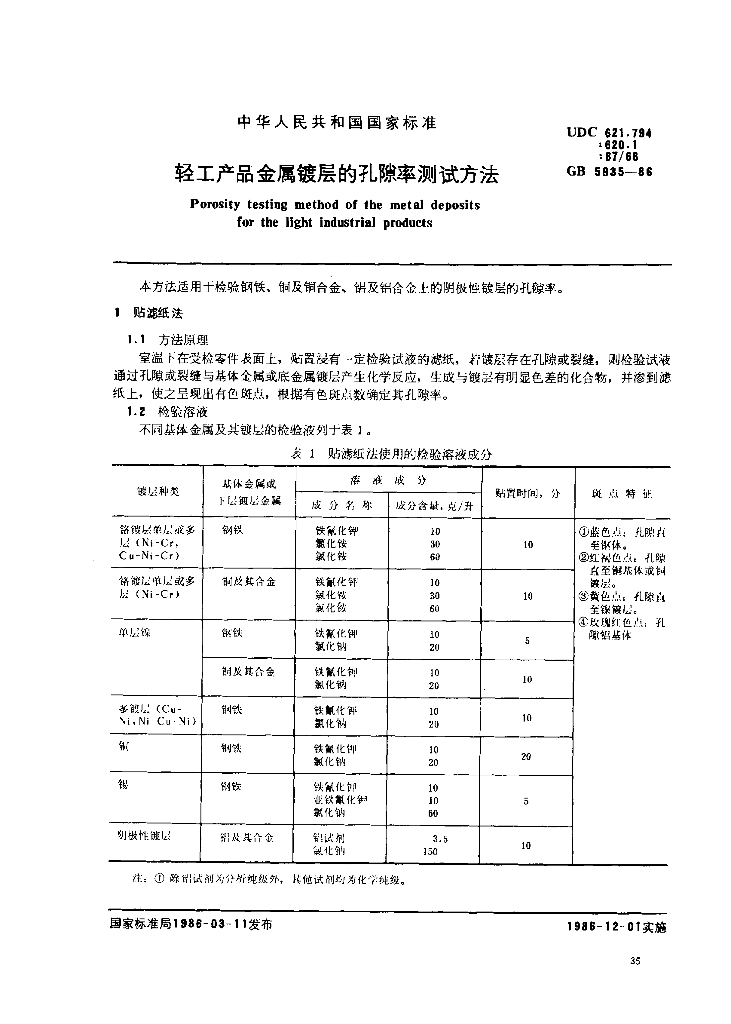
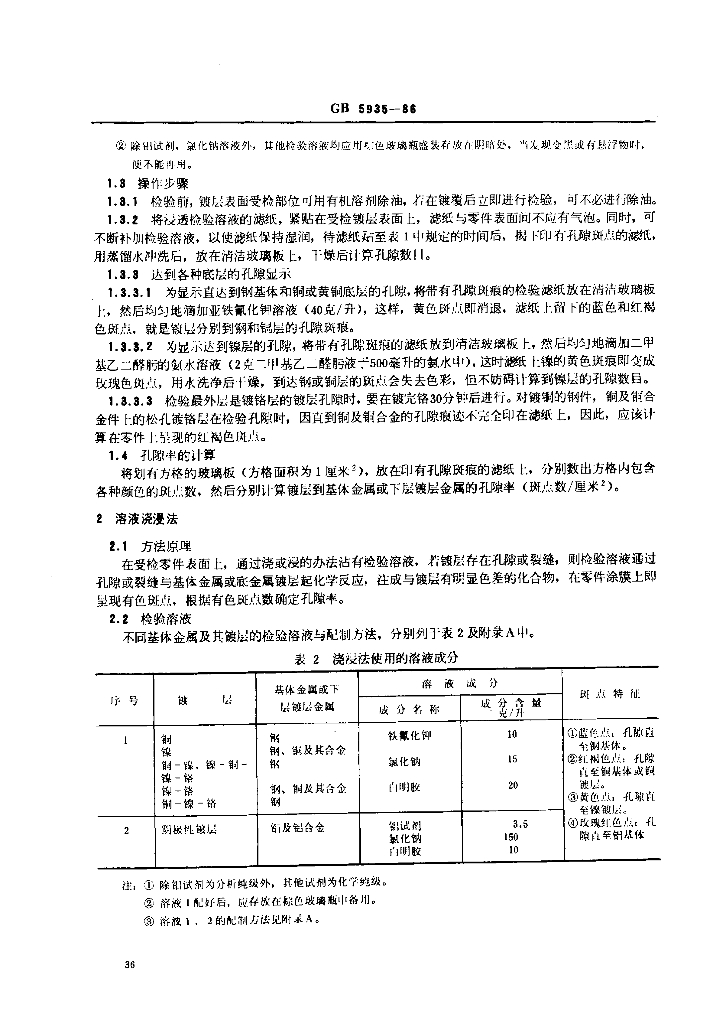
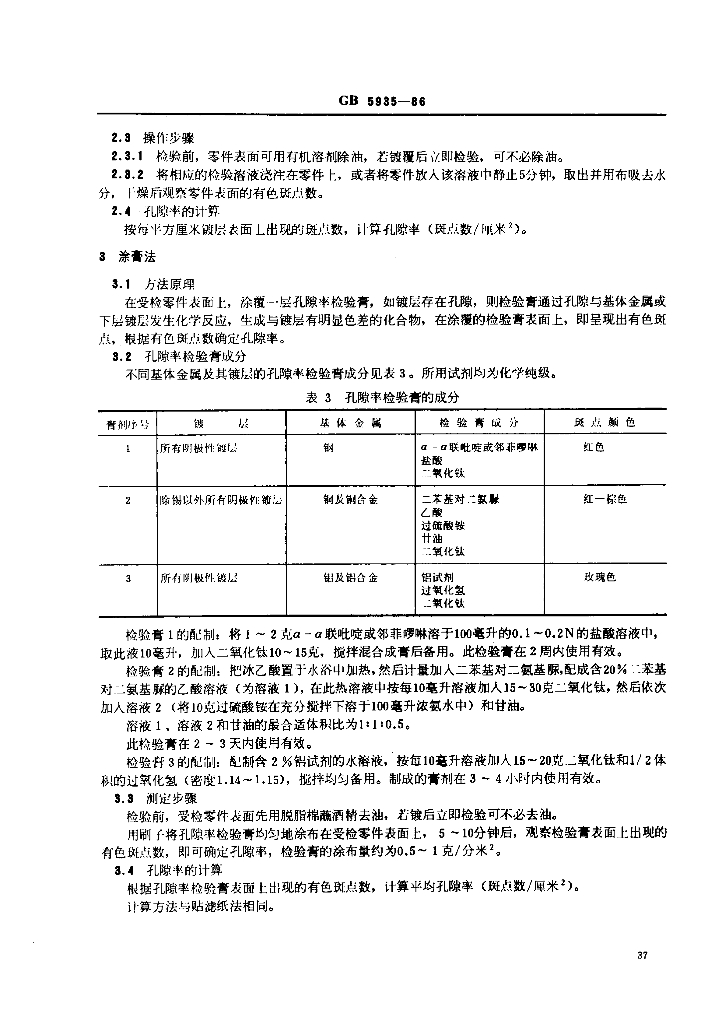
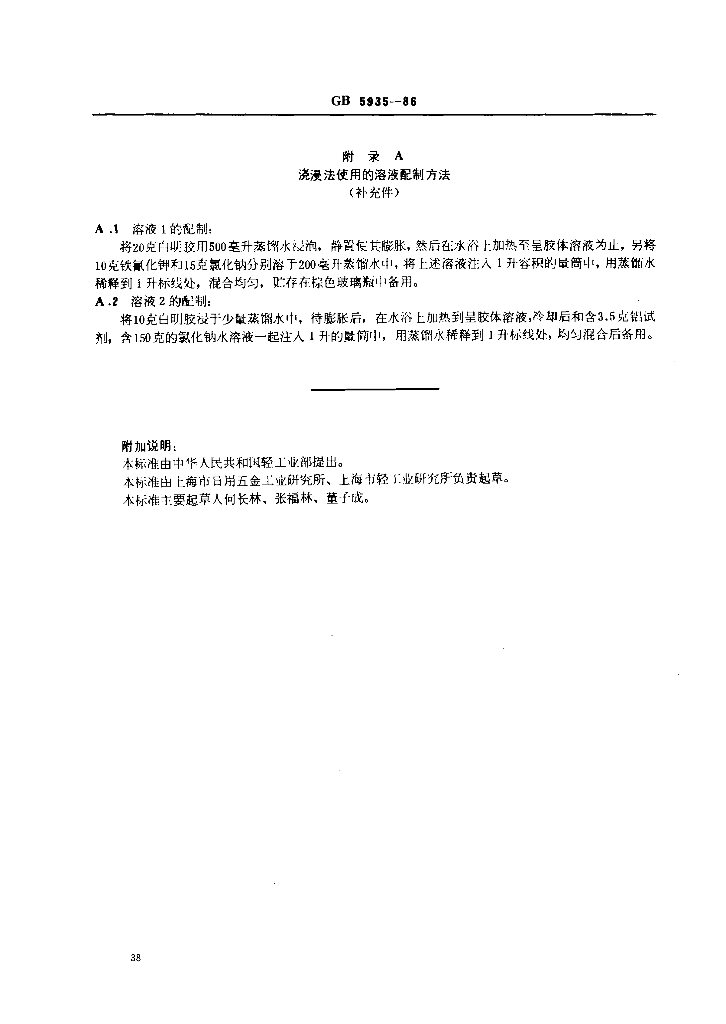
GB 5935-1986.Porosity testing method of the metal deposits for the light industria] products. 1.3 操作涉骤 1.3.1 检验前,镀层表面受检部位可用有机榕剂除油,若在镀覆后立即进行检验, 可不必进行除袖。 1.3.2将以透检验溶液的滤纸, 紧贴在受检镀层表面上,滤纸与零件表面间不应有气泡。同时,可不断补加检验溶液,以使滤纸保持湿润,待滤纸贴至表1中规定的时间后,樹印有孔隙斑点的滤纸,用蒸馏水冲洗后,放在清洁玻璃板上,下:燥后计算 孔隙数目。 1.3.3 达到各种底层的孔隙显示 1.3.3.1为显示直达到钢基体和铜或黄铜底层的孔隙,将带有孔隙斑痕的检验滤纸放在清洁玻璃板上,然后均匀地滴加亚铁氟化钾溶液(40克/升), 这样,黄色斑点即消退,谑纸1:留下的蓝色和红褐色斑点,就是镀层分别到钢和铜层的孔隙班痕。 1.8.8.2为显 示达到镍层的孔隙,将带有孔隙斑痕的滤纸放到清洁玻璃板t,然后均匀地滴加二甲钇二醛肟的氨水溶液(2克二甲基乙二醛肟液于500毫升的氨水中),这时淝纸上:镍的黄色斑痕即变成玫瑰色斑点,用水洗净后f燥,到达钢或铜层的既点会失去色彩,但不妨碍计算到镍层的孔隙数目。 1.3.3.3检验最外层是镀铬层的镀层孔隙时, 要在镀完铬30分钟后进行。对镀铜的钢件,铜及铜合金件上的松孔镀铬层在检验孔腺时,因直到铜及铜合金的孔隙痕迹不完全印在滤纸上,因此, 应该计算在零件上呈现的红褂色斑点。 1.4 孔隙率的计算 将划有方格的玻璃板(方格面积为1厘米3),放在印有孔隙斑痕的谢纸t,分别数出方格内包含各种颜色的斑点数,然后分别计算镀层到基体金属或下层镀层金属的孔隙率(斑点数/厘米2)。 2溶液浇浸法 2.1 方法原理 在受检零件表面上,通过浇或没的办法沾有检验溶液,君镀层存在孔腺或裂缝,则检验溶液通过孔隙或裂缝与基体金属或底金属镀层起化学反应,注成与镀层有明显色差的化合物,在零件涂膜上即呈现有色斑点,根据有色瓯点数确定孔隙率。 2.2检验溶液 不同基体金属及其镀层的检验榕液与配制方法,分别列于表2及附录A中。
内容预览
相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| JJF(冀)5016-2026 | 白内障超声乳化仪校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)269-2026 | 模拟量输入输出通道模板校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)268-2026 | 工频高压试验装置校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJG(冀)275-2026 | 车用甲醇燃料加注机检定规程 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)272-2026 | 橡胶平板硫化机温度、压力参数校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)273-2026 | 直接检眼镜校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)271-2026 | 橡胶可塑性试验机校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)270-2026 | 汽车内饰材料燃烧试验机校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)274-2026 | 转子式定量给料机校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)5014-2026 | 脉搏血氧计校准规范 | 现行 | 2026-10-12 | 2026-10-12 |