标准详情
轻工产品金属镀层和化学处理层的厚度测试方法金相显微镜法
下载标准电子版
PDF · 2 页 · 95.47KB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
GB 5929-1986
标准状态
现行
发布日期
2022-10-17
实施日期
2022-10-17
标准简介
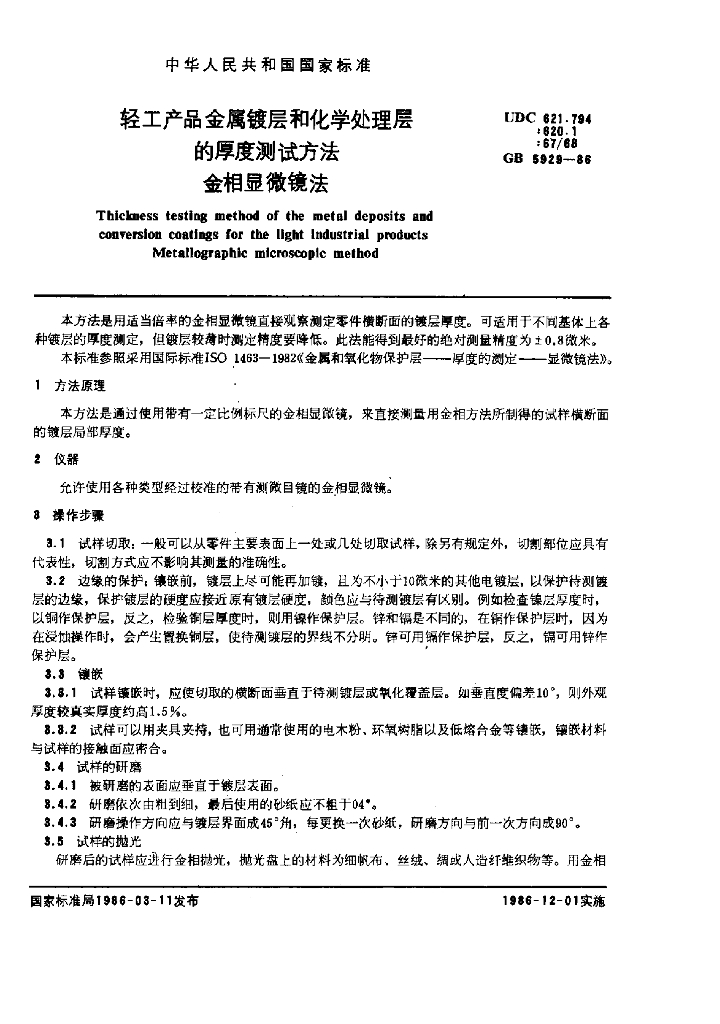
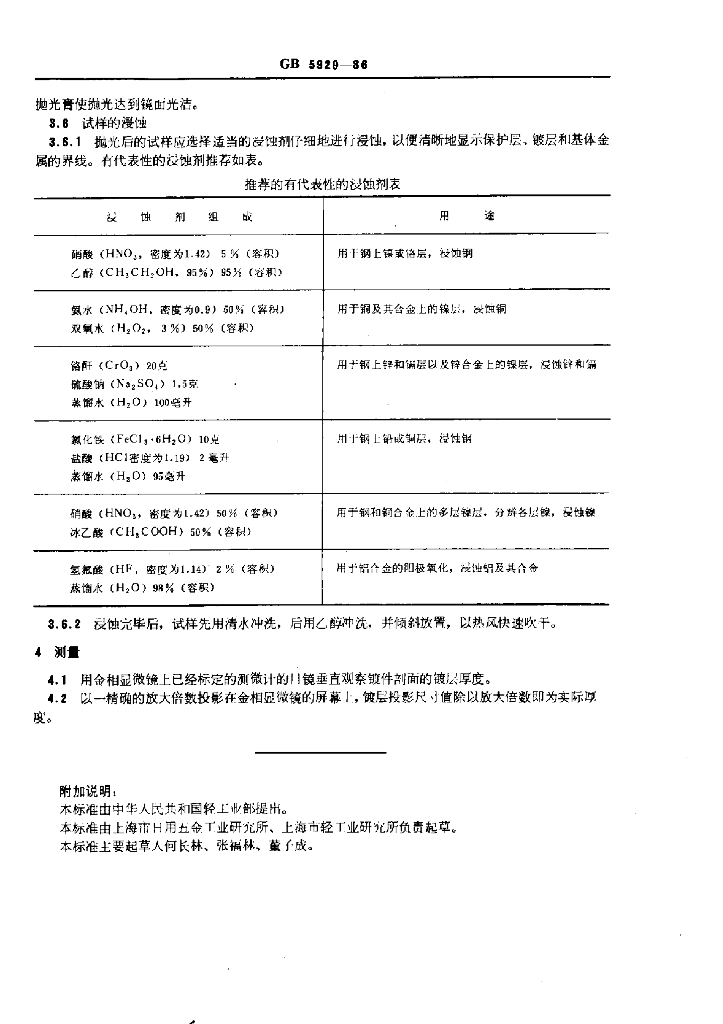
GB 5929-1986.Thickness testing method of the metal deposits and conversion coatings for the light Industrial products Metallographic mlcroscoplc method. GB 5929是用适当倍率的金相显微镜直接观察测定零件横断面的镀层厚度。可适用于不同基体上各种镀层的厚度测定,但镀层较菏时测定精度要降低。此法能得到最好的绝对测量精度为土0.8微米。 GB 5929参照采用国际标准ISO 1468- 1982《 金属和氧化物保护层一-厚度的测定一 显 微镜法》。 1方法原理 GB 5929是通过使用带有-定比例标尺的金相显微镜,来直接测量用金相方法所制得的试样横斷面的镀层局部厚度。 2仪器 允许使用各种类型经过校准的带有测微目镜的金相显微镜。 3操作步骤 3.1试样切取:一般可以从零件主要表面上一处或几处切取试样,除另有规定外,切割部位应具有代表性,切割方式应不影响其测量的准确性。 3.2边缘的保护: 镶嵌前,镀层上尽可能再加镀,且为不小于10微米的其他电镀层,以保护待测镀层的边缘,保护镀层的硬度应接近原有镀层硬度,颜色应与待测镀层有区别。例如检查镍层厚度时,以铜作保护层,反之,检验铜层厚度时,则用镍作保护层。锌和镉是不同的,在铜作保护层时,因为在浸蚀操作时,会产生置换铜层,使待测镀层的界线不分明。锌可用镉作保护层,反之,镉可用锌作保护层。 8.3 镶嵌 3.3.1 试样镶嵌时,应使切取的橫断面垂直于待测镀层或氧化覆盖层。如垂直度偏差10°,则外观厚度较真实厚度约高1.5 %。 8.8.2试样 可以用夹具夹持,也可用通常使用的电木粉、环氧树脂以及低熔合金等镶嵌,镶嵌材料与试样的接触面应密合。 3.4试样的研磨 3.4.1被研磨的表面应垂直于镀层表面。 8.4.2研磨依次由粗到细, 最后使用的砂纸应不粗于04*。 3.4.3研磨操作方向应 与镀层界面成45°角,每更换一次砂纸,研磨方向与前一次方向成90"。 3.5试样的抛光 研磨后的试样应进行金相抛光,抛光盘上的材料为细帆布、丝绒、绸或人造纤维织物等。用金相
内容预览
相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| JJF(冀)5016-2026 | 白内障超声乳化仪校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)269-2026 | 模拟量输入输出通道模板校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)268-2026 | 工频高压试验装置校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJG(冀)275-2026 | 车用甲醇燃料加注机检定规程 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)272-2026 | 橡胶平板硫化机温度、压力参数校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)273-2026 | 直接检眼镜校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)271-2026 | 橡胶可塑性试验机校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)270-2026 | 汽车内饰材料燃烧试验机校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)274-2026 | 转子式定量给料机校准规范 | 现行 | 2026-10-12 | 2026-10-12 |
| JJF(冀)5014-2026 | 脉搏血氧计校准规范 | 现行 | 2026-10-12 | 2026-10-12 |