标准详情
工业用缝纫机GC型平缝缝纫机针板
下载标准电子版
PDF · 9 页 · 213.53KB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
QB/T 1579-1992
标准状态
已废止
发布日期
1992-08-31
实施日期
1993-04-01
中国标准分类号
Y17
主管部门
轻工业部
发布部门
轻工业部
标准简介
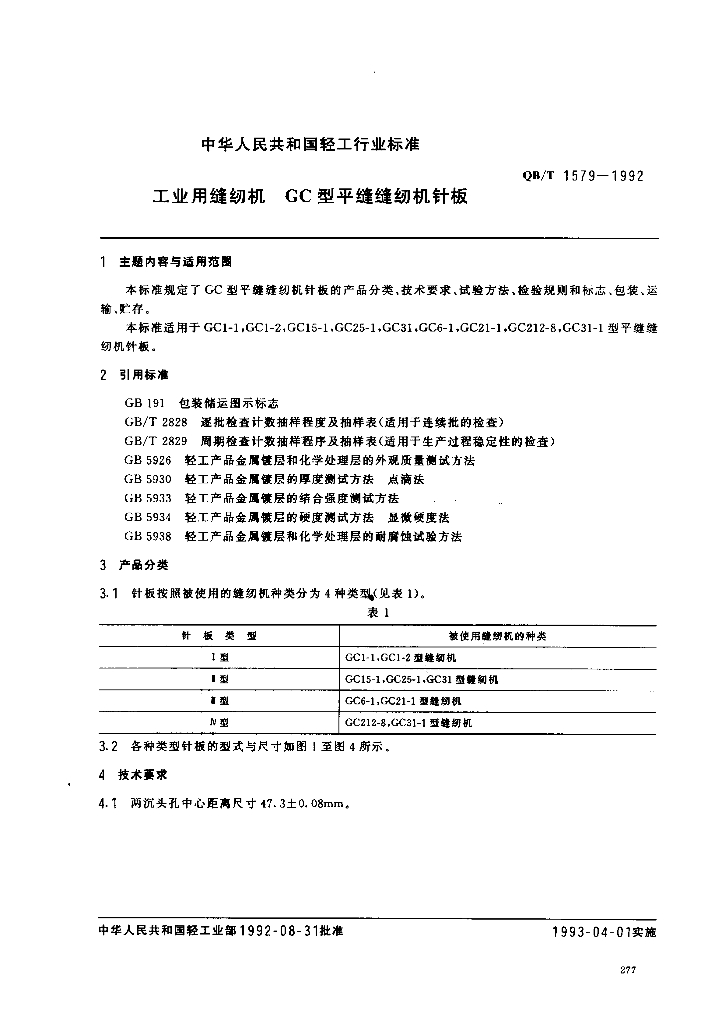
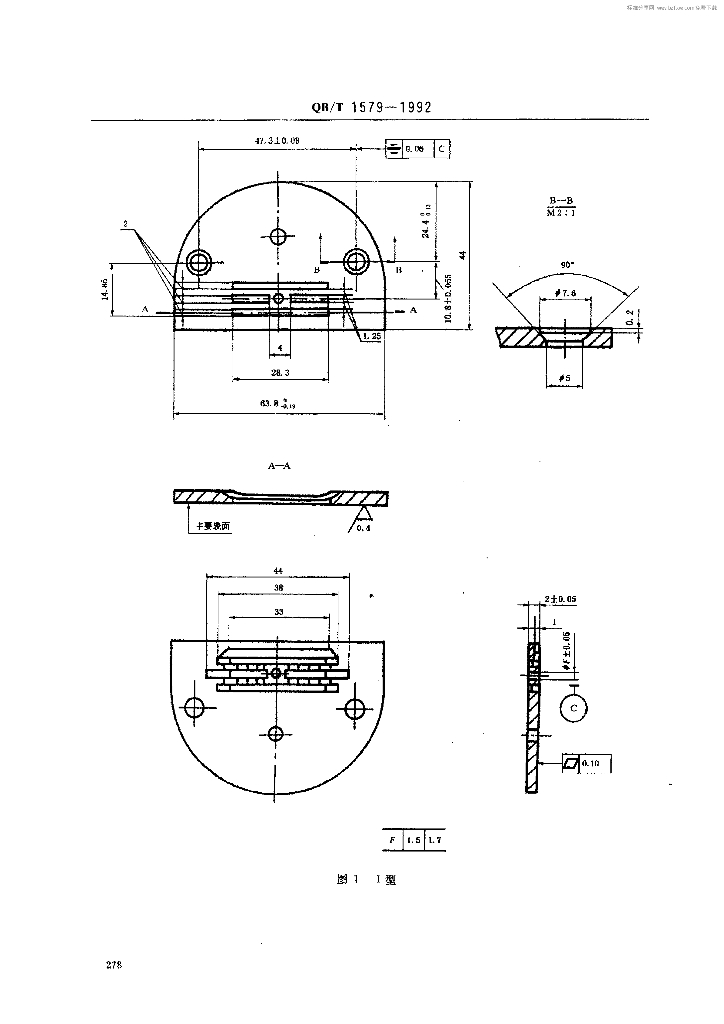
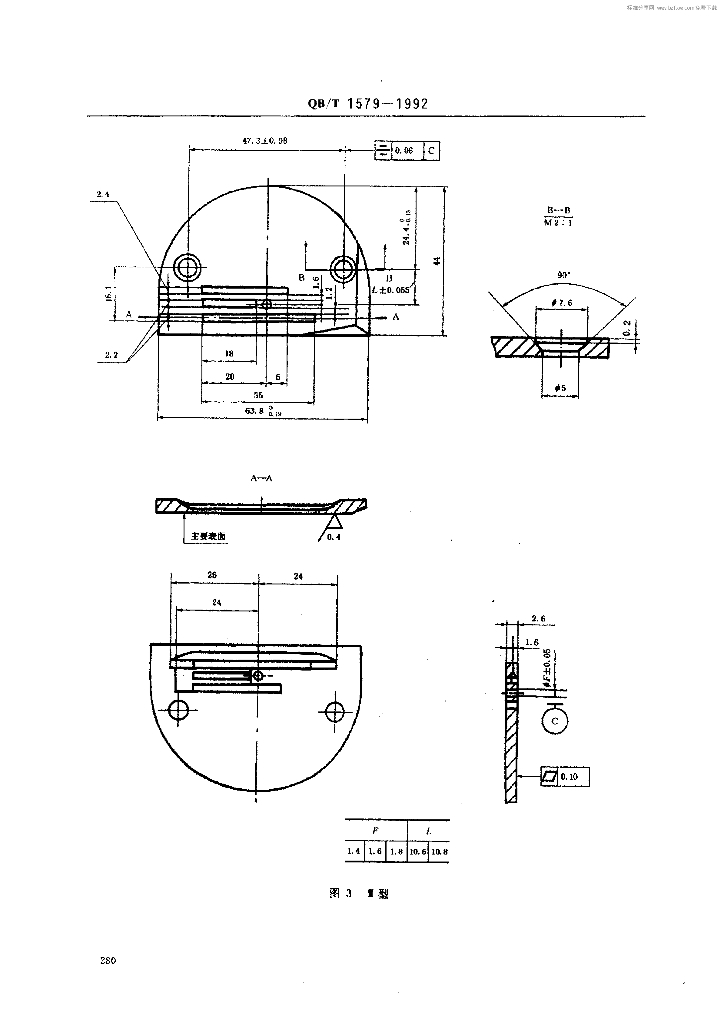
QB/T 1579—1992. 4.4针板槽形状.位置尺寸应符合图1至图4的规定。 4.5针板槽边缘与两沉头孔中心连线的平行度误差应不大于 0.06mm。 4.6容针孔两端倒圆角﹐过线部位应光滑无棱角。 4.7针板应经热处理淬火,其容针孔边沿硬度:Ⅰ型应不低于450HV5,1 、Ⅳ型应不低于500HV5。 4.8电镀后主要表面粗糙度值应不大于R.0.4。 4.9电镀层防腐蚀能力为连续喷雾36h,耐腐蚀等级不低于5级。 4.10镀铬层厚度应不小于0.2um。 4.11 电镀层硬度应不小于450HVO.05。 4.12电镀层结合应牢固,镀层与镀件或镀层之间不应存在任何形式的分离。 4.13电镀层无锈蚀、剥离,主要表面应无明显的气泡、泛点,针孔和毛刺。且光滑、平整、色泽基本-致。 4. 14镀层表面应平整,无明显条纹状和凹凸。 5试验方法 5.1两沉头孔中心距离尺寸及允许误差用相应精度等级的游标卡尺测量。 5.2容针孔轴线至两沉头孔中心连线的距离尺寸及允许误差用专用检模测量,其方法如下: a,将被检针板与专用检模底板重叠,相应孔对齐﹔ b、将两孔塞规插人两孔定位﹔ c.将针孔塞规试插针孔,插入为合格。 5.3两沉头孔轴线对容针孔轴线的对称度测量方法与5.2相同。 5.4针板槽形状,位置尺寸用相应精度等级的游标卡尺测量。:... .. . 5.5针板槽边缘与两沉头孔中心连线的平行度用相应精度等级的综合量具测量。 5.6容针孔两端倒圆角,过线部位光滑无棱角,用标样对比测定。 5.7淬火硬度用维氏硬度计测定。测针板正表面针孔附近三点,取算术平均值。 5.8电镀后主要表面粗糙度按GB 5926的规定测量。 5.9电镀层耐腐蚀能力按GB 5938的规定测量。 5.10镀铬层厚度按GB 5930的规定测量。 5.11 电镀层硬度按GB 5934的规定测量。 5.12结合强度按GB 5933规定的测试方法测量。 5.13第4.13条在光照度600士200 lx光线下,检验距离为300mm,百测。 5.14 第4.14条用标样对比判定。 6检验规则 6.1产品经检验部门检验合格v并附有检验合格证才能出厂。 6.2检验分类 6.2.1出厂检验 在订货合同规定的期限内,按本标准表2规定的出厂检验项目进行。
内容预览

相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| QJ 3238-2005 | 解锁螺栓通用规范 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20002-2011 | 月球探测器坐标系 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2046A-2008 | 膨胀合金热处理 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 1714.12B-2011 | 航天产品设计文件管理制度 第12部分:设计文件的偏离规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 9000A-2003 | 质量管理体系 要求 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3040A-2011 | 焊缝建档规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2643A-2014 | 控制系统仿真术语 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20021-2011 | 姿控发动机气体引射高空模拟试验方法 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3110A-2007 | 工厂安全评价 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20025-2011 | 螺栓试验方法 | 现行 | 2026-10-15 | 2026-10-15 |