标准详情
工业用缝纫机GL型暗缝缝纫机机头
下载标准电子版
PDF · 6 页 · 136.05KB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
QB/T 1576-1992
标准状态
已废止
发布日期
1992-08-31
实施日期
1993-04-01
中国标准分类号
Y17
主管部门
轻工业部
发布部门
轻工业部
标准简介
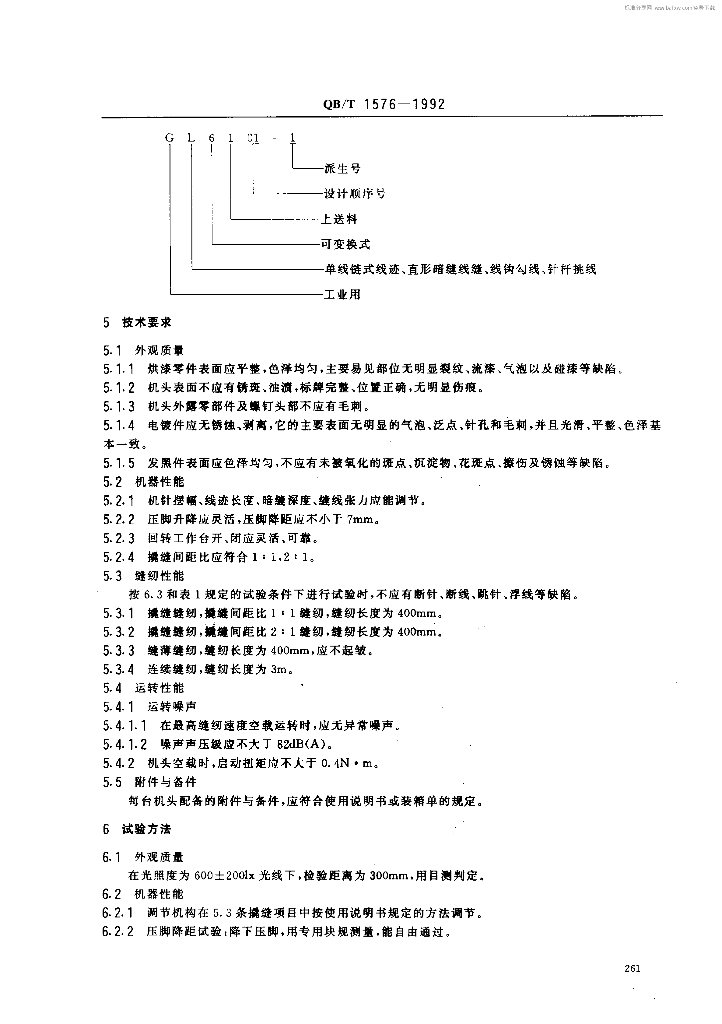
QB/T 1576—1992. 5技术要求 5.1外观质量 5.1.1﹑烘漆零件表面应平整,色泽均匀,主要易见部位无明显裂纹、流漆、气泡以及碰漆等缺陷。 5.1.2机头表面不应有诱斑、油渍,标牌完整、位置正确,无明显伤痕。 5.1.3机头外露零部件及螺钉头部不应有毛刺。 5.1.4︰电镀件应无锈蚀、剥离,它的主要表面无明显的气泡,泛点,针孔和毛刺,并且光滑、平整、色泽基本一致。 5.1.5发黑件表面应色泽均勾,不应有未签氧化的斑点,沉淀物、花斑点,擦伤及锈蚀等缺陷。 5.2机器性能 5.2.1机针摆幅、线迹长度、暗缝深度、缝线张力应能调节。 5.2.2压脚升降应灵活,压脚降距应不小于了mm. 5.2.3回转工作台开,闭应灵活、可靠。 5.2.4操缝间距比应符合1 ∶1,2 :1. 5.3缝纫性能 按6.3和表1规定的试验条件下进行试验时,不应有断针,断线、跳针,浮线等缺陷。 5.3.1撬缝缝纫,撬缝间距比1∶1缝纫,缝纫长度为400mm。 5.3.2撬缝缝纫,捅缝间距比2∶1缝纫,缝纫长度为400mm。 5.3.3 缝薄缝纫,缝纫长度为400mm,应不起皱。 5.3.4连续缝纫,缝纫长度为3m。 5.4运转性能 5.4.1运转噪声 5.4.1.1在最高缝纫速度空载运转时,应无异常噪声。 5.4.1.2噪声声压级应不大于82dB(A)。 5.4.2机头空载时,启动扭矩应不大于0.4N · m. 5.5附件与备件 每台机头配备的附件与备件,应符合使用说明书或装箱单的规定。 6试验方法 6.1外观质量 在光照度为600士200lx 光线下,检验距离为300mm,用目测判定。 6.2机器性能 6.2.1调节机构在5.3条撬缝项目中按使用说明书规定的方法调节。 6.2.2压脚降距试验:降下压脚,用专用块规测量,能自由通过。
内容预览



相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| QJ 3238-2005 | 解锁螺栓通用规范 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20002-2011 | 月球探测器坐标系 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2046A-2008 | 膨胀合金热处理 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 1714.12B-2011 | 航天产品设计文件管理制度 第12部分:设计文件的偏离规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 9000A-2003 | 质量管理体系 要求 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3040A-2011 | 焊缝建档规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2643A-2014 | 控制系统仿真术语 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20021-2011 | 姿控发动机气体引射高空模拟试验方法 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3110A-2007 | 工厂安全评价 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20025-2011 | 螺栓试验方法 | 现行 | 2026-10-15 | 2026-10-15 |