标准详情
钟用HPb59-1铅黄铜板和带
下载标准电子版
PDF · 4 页 · 89.26KB
登录后可查看已购记录,会员和金币权益与电子标准网共用。
基础信息
标准号
QB/T 1911-1993
标准状态
已废止
发布日期
1994-01-06
实施日期
1994-08-01
中国标准分类号
Y11
主管部门
中国轻工总会
发布部门
中国轻工总会
标准简介
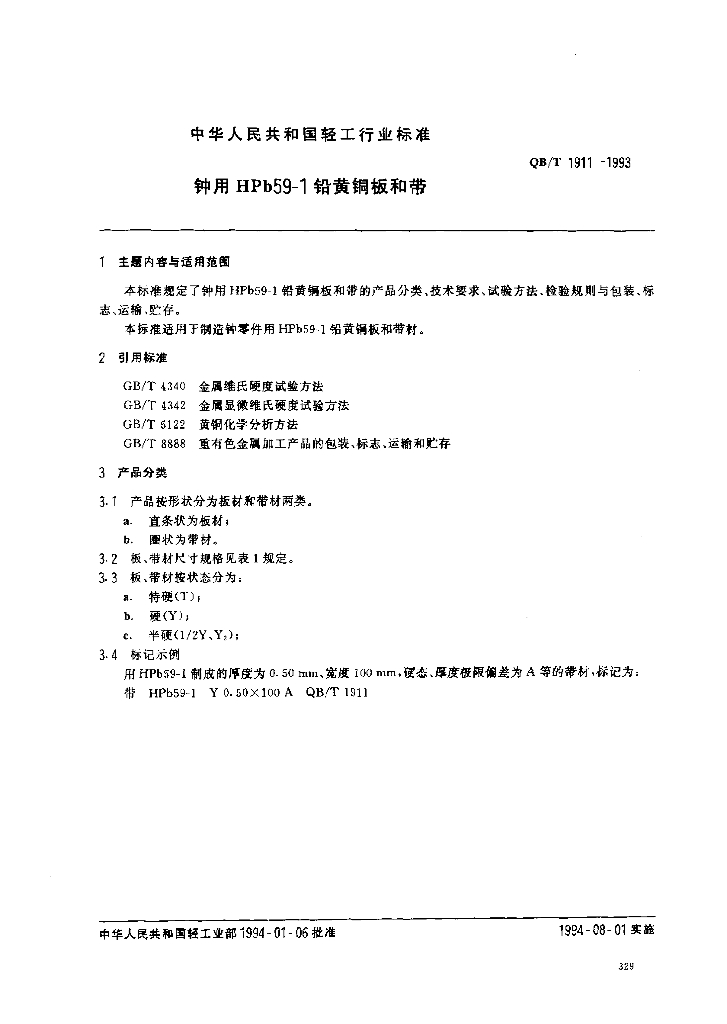
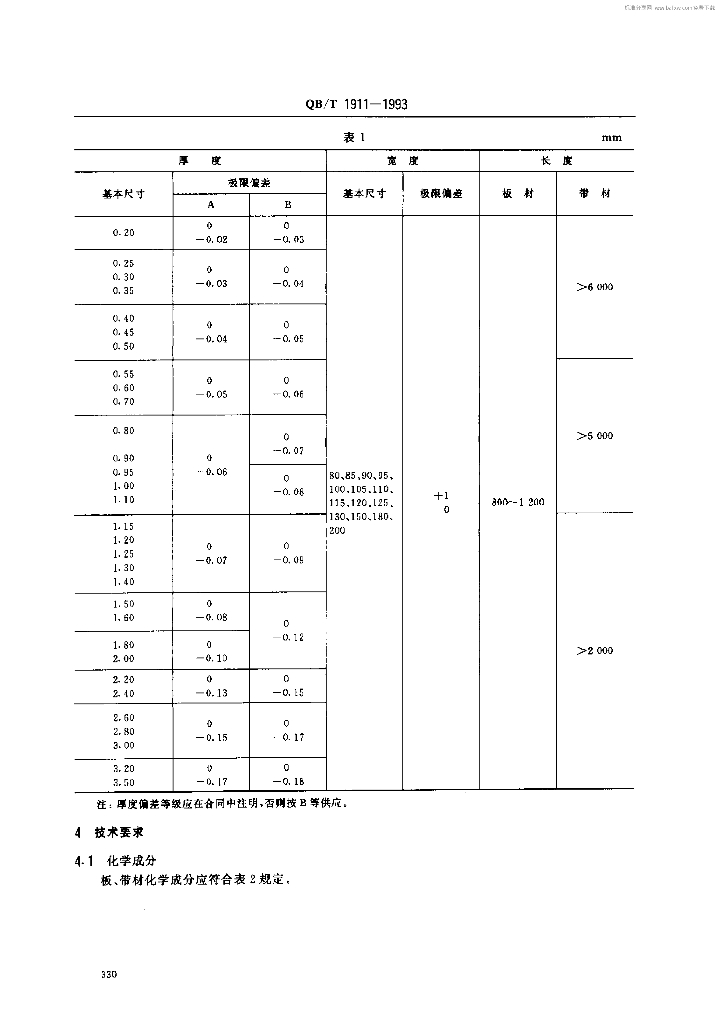
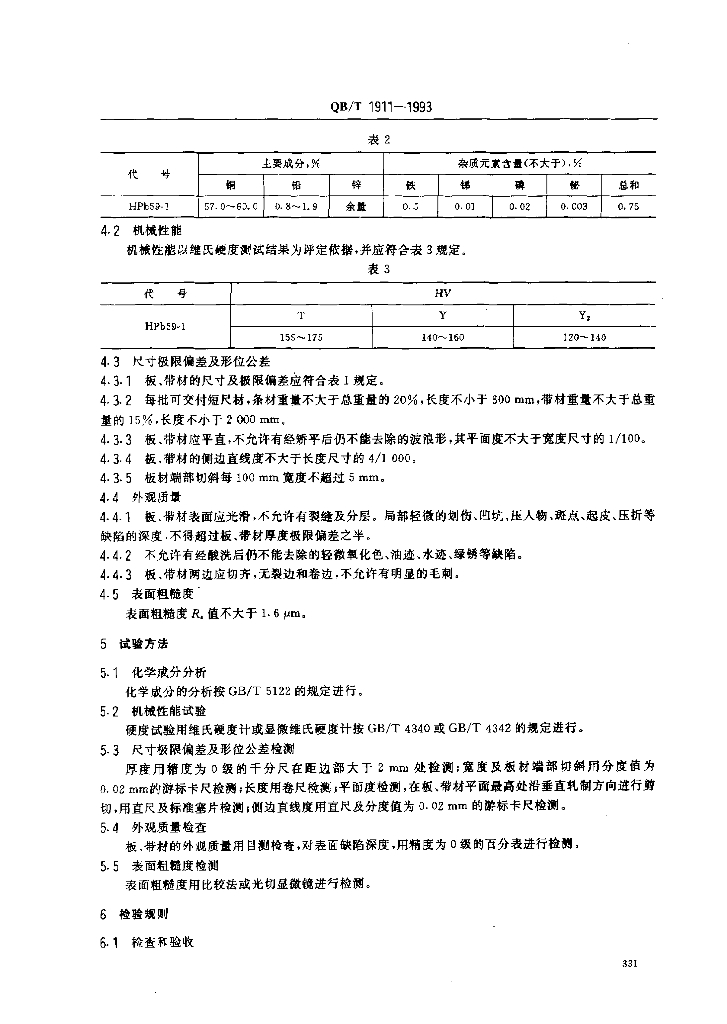
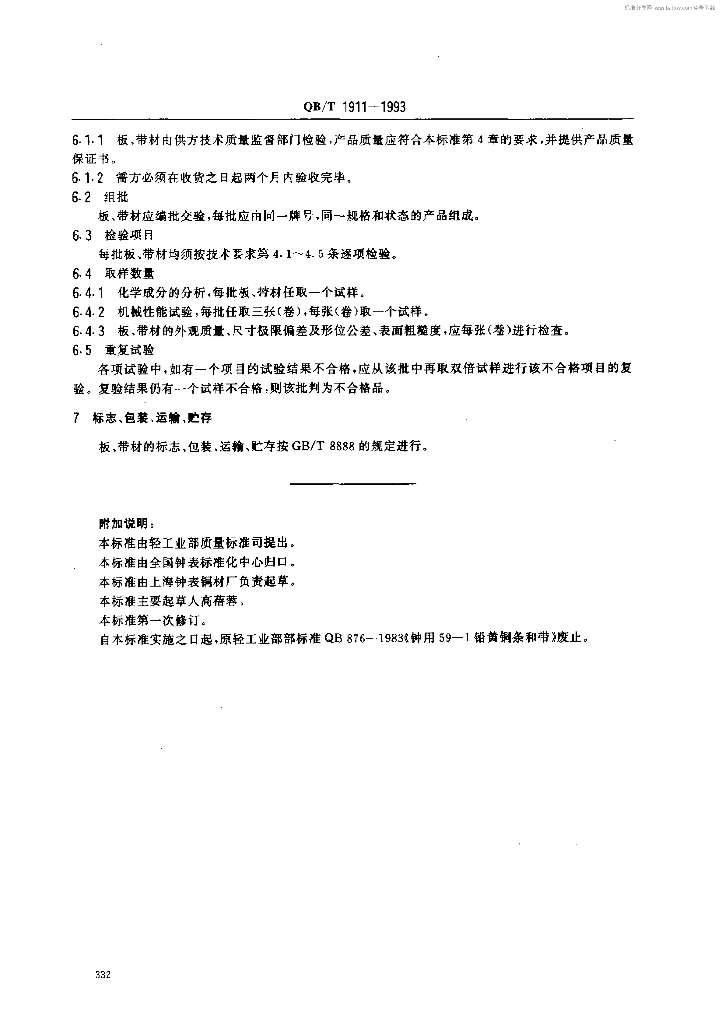
QB/T 1911—1993. 4.3尺寸极限偏差及形位公差 4.3.1板﹑带材的尺寸及极限偏差应符合表1规定。 4.3.2每批可交付短尺材,条材重量不大于总重量的20%,长度不小于600 mm,带材重量不大于总重量的15%,长度不小于2 000 mm。 4.3.3板、带材应平直,不允许有经矫平后仍不能去除的波浪形,其平面度不大于宽度尺寸的1/100。 4.3.4板﹑带材的侧边直线度不大于长度尺寸的4/1 00o。 4.3.5板材端部切斜每100 mm宽度不超过5 mm。 4.4外观质量 4.4.1板、带材表面应光滑,不允许有裂缝及分层。局部轻微的划伤、凹坑、压人物、斑点、起皮、压折等缺陷的深度,不得超过板,带材厚度极限偏差之半。 4.4.2不允许有经酸洗后仍不能去除的轻微氧化色,油迹、水迹、绿锈等缺陷。 4.4.3 板﹑带材两边应切齐,无裂边和卷边,不允许有明显的毛刺。 4.5表面粗糙度` 表面粗糙度R值不大于1.6 um. 5试验方法 5.1化学成分分析 化学成分的分析按GB/T 5122的规定进行。 5.2机械性能试验 硬度试验用维氏硬度计或显微维氏硬度计按GB/T 4340或GB/T 4342的规定进行。 5.3尺寸极限偏差及形位公差检测 厚度用精度为О级的千分尺在距边部大于2 mm 处检测;宽度及板材端部切斜用分度值为0.02 mm的游标卡尺检测;长度用卷尺检测;平面度检测,在板、带材平面最高处沿垂直轧制方向进行剪切,用直尺及标准塞片检测;侧边直线度用直尺及分度值为0.02 mm的游标卡尺检测。 5.4外观质量检查 板、带材的外观质量用目测检查,对表面缺陷深度,用精度为0级的百分表进行检测。 5.5表面粗糙度检测 表面粗糙度用比较法或光切显微镜进行检测。 6检验规则
内容预览
相关标准
| 标准号 | 标准名称 | 状态 | 发布日期 | 实施日期 |
|---|---|---|---|---|
| QJ 3238-2005 | 解锁螺栓通用规范 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20002-2011 | 月球探测器坐标系 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2046A-2008 | 膨胀合金热处理 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 1714.12B-2011 | 航天产品设计文件管理制度 第12部分:设计文件的偏离规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 9000A-2003 | 质量管理体系 要求 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3040A-2011 | 焊缝建档规定 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 2643A-2014 | 控制系统仿真术语 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20021-2011 | 姿控发动机气体引射高空模拟试验方法 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 3110A-2007 | 工厂安全评价 | 现行 | 2026-10-15 | 2026-10-15 |
| QJ 20025-2011 | 螺栓试验方法 | 现行 | 2026-10-15 | 2026-10-15 |